PET y PBT: La cristalización marca la diferencia
Las estructuras químicas dePETyPBTson básicamente muy similares. El poliéster se sintetiza a partir de un ácido orgánico (en este caso, ácido tereftálico) y un alcohol. Para el PBT, su monómero alcohol se convierte en butanodiol, mientras que para el PET es glicol etilénico. Los polímeros así obtenidos son bien conocidos: PBT y PET.
La mejor manera de comprender la diferencia entre el PBT y el PET es examinar la estructura química de las unidades repetitivas que conforman la cadena molecular del polímero, como se muestra en la Figura (1). La característica básica que distingue al PBT y al PET de otros materiales es el grupo tereftalato, del cual proviene el nombre de esta clase de materiales. Otros polímeros, comoPTTy PCT, también son miembros de esta familia química, mostrando únicamente pequeñas diferencias en sus estructuras.
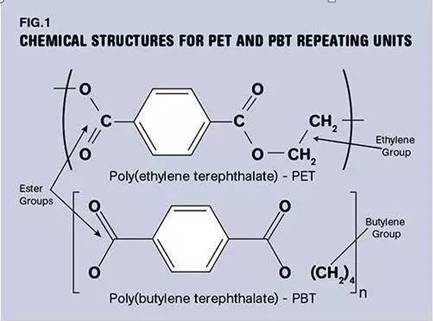
Otra característica química clave de esta clase de materiales es la presencia de anillos de seis miembros a intervalos regulares en la cadena principal del polímero. Esta unidad estructural, llamada anillo bencénico, comúnmente conocido también como anillo aromático, proporciona rigidez a la cadena del polímero. Esto afectará varias propiedades importantes, incluyendo la temperatura de transición vítrea, por encima de la cual el polímero pierde la mayoría de sus propiedades mecánicas.
La perspectiva bidimensional (2D) de la estructura química no es muy evidente, pero la perspectiva tridimensional (3D) muestra que los anillos aromáticos se encuentran dentro de un plano definido, independientemente de si muchos grupos químicos en la cadena del polímero pueden o no proyectarse sobre un plano de papel. Por lo tanto, los anillos aromáticos limitan las propiedades intrínsecas de rotación y vibración de otros grupos en la cadena molecular. Esta es parte de la efecto endurecedor de la estructura del anillo aromático. Esta reducida movilidad del anillo bencénico y su naturaleza voluminosa también afectarán la capacidad del polímero para cristalizar al enfriarse. El PBT tiene un espaciado más grande entre los anillos bencénicos aromáticos, y su cristalización es más eficiente que la del PET. Sin embargo, si el PET cristalizara más eficientemente, proporcionaría mejores propiedades mecánicas, incluyendo resistencia, rigidez y desempeño a altas temperaturas.
Muchos consumidores están familiarizados con los materiales PET utilizados para recipientes de embotellado de agua y bebidas suaves. Este tipo de PET es amorfo e ingenierilmente diseñado para impedir que cristalice. Si el grado de PET para botellas cristaliza, se vuelve turbio y opaco, y más importante aún, pierde su resistencia al impacto. Por lo tanto, aunque pueden existir muchas piezas bajo el capó moldeadas a partir de PET cristalino, allí hay altas temperaturas y ambientes químicos agresivos; y la mayor parte del PET en el mundo se consume en envases, donde es amorfo, no cristalino ni reforzado, y no puede resistir dicho ambiente hostil.
Los tipos de PET que discutiremos en la segunda parte de este artículo son amorfos y siempre contienen una alta proporción de fibra de vidrio y/o cargas minerales. Sin embargo, el poliéster PBT se proporciona en su forma cristalina, ya sea con carga o sin ella. De hecho, dado que el PBT cristaliza más rápido que el PET, es imposible producir piezas de PBT amorfo bajo condiciones normales de procesamiento. Si los polímeros cristalizan suficientemente bien, todos pueden alcanzar cierto nivel de organización en su estructura. La rigidez del grupo poliéster y del anillo aromático se equilibra con la flexibilidad y movilidad del grupo butilo. Sin embargo, en el PET, los grupos vinílicos más cortos permiten selectividad en la cristalización. Si enfriamos rápidamente el PET, obtenemos PET amorfo; de lo contrario, si lo enfriamos lentamente, obtenemos PET semicristalino.
Muchas botellas PET comienzan como preformas fabricadas por moldeo por inyección. Estas preformas son transparentes con paredes más gruesas para evitar el efecto de adelgazamiento experimentado cuando las preformas posteriores se recalientan y estiran para convertirse en botellas. Si alguna vez ha trabajado en una fábrica de botellas, sabe que durante la etapa de precalentamiento, si las preformas se calientan demasiado, se volverán turbias y opacas: una señal de cristalización. (De hecho, si se acerca a la puerta de la preforma, verá una pequeña cantidad de niebla en esta área, causada por sobrecalentamiento en esta parte). Si intentara moldear por soplado una botella con esta preforma parcialmente cristalizada y opaca, esto reduciría el desempeño de impacto. Si se forman suficientes cristales, la preforma podría incluso romperse durante el proceso de moldeo por soplado. Por lo tanto, el truco está en mantener el material por encima de su temperatura de transición vítrea y por debajo de su temperatura de cristalización. Esta ventana térmica puede no ser muy amplia, como se muestra en la Figura (2).
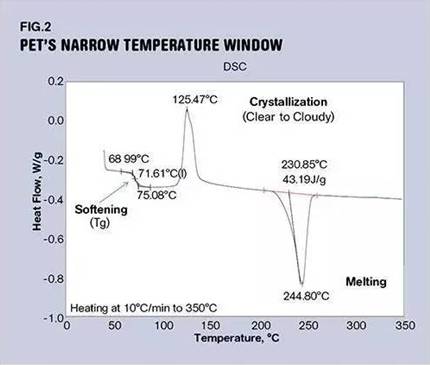
Este gráfico muestra el comportamiento del poliéster PET amorfo, un material claro sin carga utilizado para fabricar piezas que requieren tenacidad y transparencia pero no desempeño a altas temperaturas. Cuando el material se calienta desde la temperatura ambiente, el primer fenómeno notable es la transición vítrea. Esto parece ser un escalón en el cambio de entalpía del material en el cual el proceso ocurre a 75°C (167°F). En este punto, el material pierde su rigidez a temperatura ambiente y se vuelve blando y maleable. Al aumentar la temperatura, la viscosidad del polímero ablandado comenzó a disminuir hasta acercarse a 110°C (230°F). Esta es la temperatura en la cual la línea base del escaneo comienza a aumentar rápidamente, y la brecha entre 75°C y 110°C representa la ventana de oportunidad para el moldeo por soplado de botellas PET.
Muchas plantas embotelladoras que he visitado utilizan temperaturas de precalentamiento cercanas a los 100°C (212°F). Una vez que comienza el proceso de cristalización, el material empieza a enturbiarse. Luego, el material comenzará a recuperar algo de la rigidez que perdió al superar la temperatura de transición vítrea. Si este proceso continúa, el polímero cristalizará a 140°C (473°F). Por lo tanto, el PET puede existir en dos formas: amorfa o semicristalina, dependiendo de cómo se manipule.
Sin embargo, bajo condiciones comerciales normales, el PBT siempre es semicristalino. Por lo tanto, para comprender adecuadamente la diferencia de desempeño entre el PET y el PBT, necesitamos comparar la formación cristalina de cada polímero contra un estándar razonable. Debido a que el PET cristaliza muy lentamente, el uso de materiales con esta estructura semicristalina para fabricar piezas requiere la ayuda de ciertos productos químicos, como agentes nucleantes, y algunas partículas sólidas, tales como cargas y agentes de refuerzo. Por lo tanto, el PET semicristalino comercial siempre está relleno o reforzado. Para hacer una comparación justa del desempeño del PET y el PBT, necesitamos comparar materiales del mismo tipo de carga con la misma proporción de llenado.
-
Cotización del Mercado de Productos de Titanio (16 de septiembre)7110
-
El mercado de negro de carbón espera orientación sobre materias primas (16 de septiembre).7822
-
Futuros del Caucho Natural Suben: ¿Se Calienta el Mercado? (16 de septiembre)8037
-
Cotización del Mercado de Productos de Titanio (15 de septiembre)9695
-
Carbon Black Daily: Cotizaciones Firmes, Transacciones "Frías" (15 de septiembre)8144