
Guía de aplicación de PET a EVOH
En la cadena de suministro de la industria de alimentos y bebidas, el embalaje de barrera desempeña el papel de "guardián invisible". Aunque sus costos de producción y procesamiento son significativamente más altos que los materiales de embalaje ordinarios, se ha convertido en la tecnología central para garantizar la calidad del producto gracias a su precisa capacidad de barrera contra el oxígeno, el vapor de agua, los olores y otras sustancias.
Los datos muestran que la tasa de pérdida de productos de alimentos y bebidas que utilizan embalaje de barrera puede reducirse en más del 30%, y la vida útil se extiende en promedio de 2 a 6 veces, lo que es la razón clave por la que ocupa una posición dominante en la industria.
Control preciso de pérdidas: el mecanismo de conservación del embalaje de barrera
El valor central del embalaje de barrera proviene del control preciso del mecanismo de deterioro de los alimentos. Las principales causas del deterioro de la calidad de los alimentos incluyen reacciones de oxidación causadas por el oxígeno (como la rancidez del aceite, la pérdida de vitaminas), el moho o el endurecimiento seco causado por el vapor de agua, y la corrupción causada por el crecimiento microbiano.
Al construir una barrera protectora de múltiples capas, el embalaje de barrera puede controlar la concentración de oxígeno dentro del embalaje a menos del 0.1% y reducir la tasa de transmisión de vapor de agua a menos de 0.1g/(m²・24h), cortando la cadena de deterioro desde la fuente.
Esta capacidad protectora se convierte directamente en beneficios económicos: para productos horneados, puede reducir la pérdida por moho en más del 50%; para bebidas de jugo de frutas, puede retener eficazmente más del 90% del contenido de vitamina C.
Matriz básica de materiales: materiales poliméricos con sus propias fortalezas
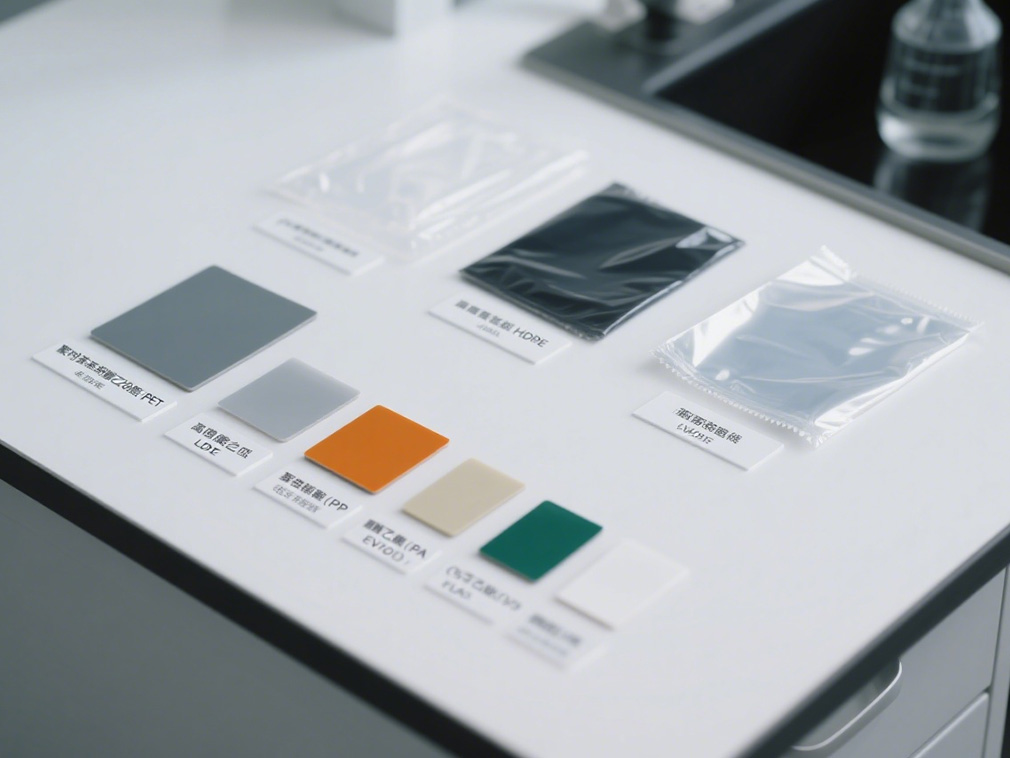
En la matriz de materiales que realiza la función de barrera, varios materiales poliméricos tienen sus propias fortalezas. El tereftalato de polietileno (PET) se ha convertido en el material preferido para bebidas embotelladas debido a su excelente resistencia mecánica y propiedades de barrera contra el oxígeno, especialmente en escenarios como bebidas carbonatadas y bebidas de té que requieren resistencia a la presión interna.
Su transparencia también puede mejorar el efecto de exhibición del producto. El polietileno de alta densidad (HDPE) se utiliza ampliamente en el embalaje de alimentos líquidos como leche y salsa de soja debido a su excelente barrera contra el vapor de agua y resistencia química. Su flexibilidad y resistencia a bajas temperaturas lo hacen adecuado para el transporte en cadena de frío.
Segmentación de escenarios de aplicación de materiales comunes
Aunque el polietileno de baja densidad (LDPE) tiene propiedades de barrera medias, tiene bajos costos de procesamiento y excelente rendimiento de sellado térmico. A menudo se utiliza como capa de sellado térmico de películas compuestas y se combina con otros materiales de alta barrera.
El polipropileno (PP) se ha convertido en la fuerza principal en el embalaje de alimentos calentados en microondas debido a su buena resistencia a la temperatura y resistencia a la humedad, y desempeña un papel importante en cajas de almuerzo listas para comer y bolsas de retorta. El poliestireno (PS) tiene buena transparencia pero propiedades de barrera limitadas, y se utiliza más en la preservación a corto plazo de embalajes desechables como vasos de yogur y cajas de frutas.
Avances tecnológicos y aplicaciones de materiales de alta barrera
Los avances tecnológicos en materiales de alta barrera han promovido el salto de rendimiento del embalaje de barrera. El poliamida (PA, es decir, nylon) tiene excelente resistencia a la perforación y propiedades de barrera contra el oxígeno, y a menudo se combina con PE para fabricar bolsas de embalaje al vacío para la preservación a largo plazo de alimentos ricos en proteínas como carne y queso.
El alcohol etileno vinílico (EVOH) es uno de los materiales con las mejores propiedades de barrera contra el oxígeno en la actualidad. Su permeabilidad al oxígeno es solo 1/50 de la del PET. Después de combinarse con PE y PP, puede convertirse en embalaje aséptico para satisfacer las necesidades de productos con requisitos de preservación extremadamente altos como jugos y alimentos para bebés.
Desarrollo complementario de materiales tradicionales y nuevos
El cloruro de polivinilideno (PVDC) es conocido por sus excelentes propiedades de barrera integrales. Tiene un fuerte efecto de barrera contra el oxígeno, el vapor de agua y los olores. Se utiliza ampliamente en envolturas de salchichas, embalajes de salsas y otros escenarios. Sin embargo, debido a su dificultad para reciclarse, está siendo reemplazado gradualmente por materiales alternativos ecológicos.
Es importante destacar que la aparición del material bio-basado ácido poliláctico (PLA) ha inyectado genes de protección ambiental en el embalaje de barrera. Aunque sus propiedades de barrera contra el oxígeno necesitan ser mejoradas mediante tecnología de recubrimiento, sus propiedades degradables lo han hecho rápidamente popular en el campo del embalaje de frutas y verduras, lo que está en línea con la tendencia actual de consumo verde.
Tecnología compuesta e inteligente: el camino de mejora del rendimiento de barrera
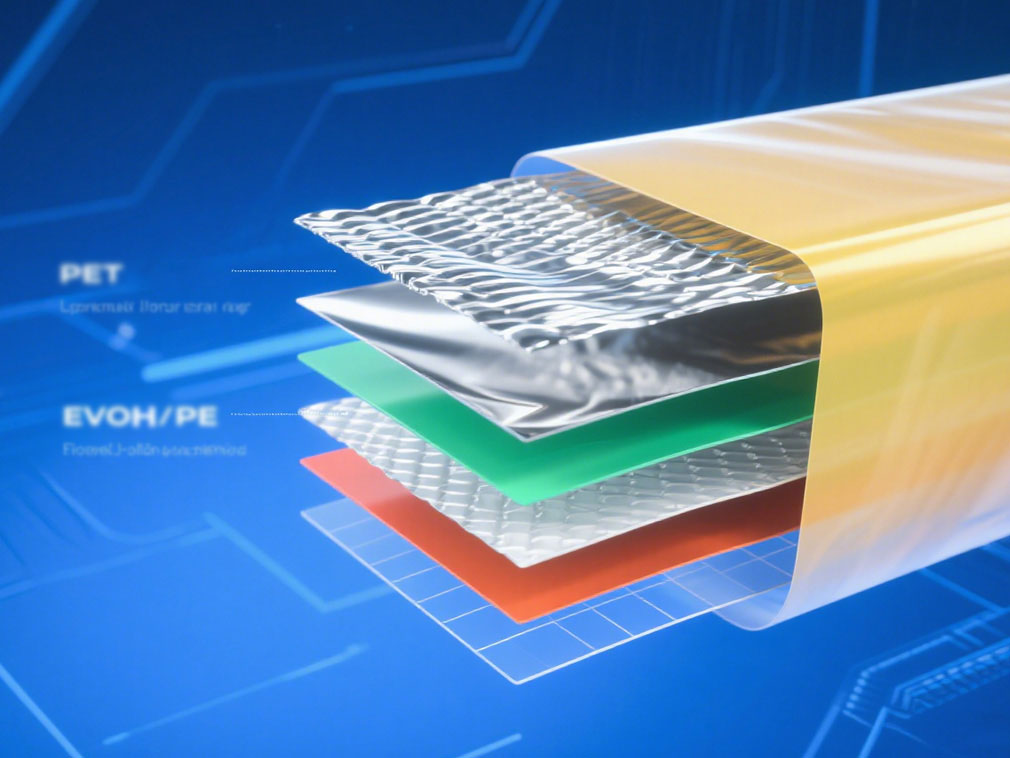
La tecnología de compuestos de múltiples capas es clave para lograr un equilibrio de rendimiento en el embalaje de barrera. A través de procesos como coextrusión y laminación, se integran las ventajas de diferentes materiales, como la estructura compuesta "PET/hoja de aluminio/EVOH/PE", que no solo asegura rigidez mediante PET, la hoja de aluminio bloquea la luz, EVOH bloquea el oxígeno, sino que también se basa en PE para lograr el sellado térmico.
Esta combinación puede extender la vida útil de los productos cárnicos a más de 6 meses. El desarrollo de embalajes de barrera inteligentes ha añadido un nuevo impulso. Los embalajes con indicadores de oxígeno pueden mostrar intuitivamente la frescura de los alimentos. Los materiales de barrera sensibles a la temperatura pueden ajustar automáticamente el rendimiento de barrera según la temperatura ambiente, mejorando aún más la precisión de la preservación.
Tendencia futura: la integración de alto rendimiento y sostenibilidad
Impulsado por las presiones duales de la mejora del consumo y la protección ambiental, el embalaje de barrera está evolucionando hacia "alto rendimiento + sostenibilidad". Por un lado, la aplicación de tecnología de nano-recubrimiento ha mejorado el rendimiento de barrera de los materiales tradicionales en más del 30%; por otro lado, la investigación y desarrollo de materiales de barrera reciclables y películas compuestas bio-basadas se ha acelerado, y algunos productos han logrado una tasa de biodegradación de más del 80%.
En el futuro, con la integración de tecnología de barrera activa (como la adición de agentes antibacterianos) y tecnología de detección inteligente, el embalaje de barrera se actualizará de una simple protección física a un sistema de preservación activa, proporcionando un apoyo más sólido para la mejora de la calidad y el desarrollo sostenible de la industria de alimentos y bebidas.
Nuestra plataforma conecta a cientos de proveedores químicos chinos verificados con compradores de todo el mundo, promoviendo transacciones transparentes, mejores oportunidades de negocio y asociaciones de alto valor. Ya sea que esté buscando productos a granel, productos químicos especializados o servicios de adquisición personalizados, TDD-Global es confiable para ser su primera opción.












