
PET de grado para botellas vs. PET de grado no apto para botellas: principales diferencias y aplicaciones
PET, o tereftalato de polietileno, es un material de poliéster termoplástico ampliamente utilizado. Basado en indicadores de rendimiento, estándares de producción y escenarios de aplicación, se puede dividir principalmente en dos categorías: PET de grado botella y PET de grado no botella.
Aunque ambos pertenecen al sustrato PET, difieren significativamente en estructura molecular, propiedades fisicoquímicas, estándares de seguridad y compatibilidad de procesamiento, determinando directamente sus respectivas áreas de aplicación. Es necesaria una diferenciación estricta en la producción diaria y selección de materiales para evitar subestándares de rendimiento o riesgos de seguridad causados por su mezcla.
I. Diferencias en Propiedades Fisicoquímicas Centrales e Indicadores Moleculares
La viscosidad intrínseca es un indicador clave que distingue entre los dos tipos de PET, reflejando directamente el peso molecular y la resistencia del material. El PET de grado botella generalmente tiene una viscosidad intrínseca controlada entre 0.78 y 0.85 dL/g, con algunas categorías especializadas (como botellas de bebidas carbonatadas y botellas de aceite comestible) alcanzando 0.87 dL/g.
Tiene un peso molecular más alto y uniforme, cadenas moleculares más largas y superior resistencia a la presión, al impacto y a la tracción. Después del moldeo, el cuerpo de la botella es menos propenso a deformarse y romperse, y puede soportar la presión del líquido y los golpes durante el transporte.
El PET de grado no botella está compuesto principalmente por grados comunes como fibra y película, con viscosidad intrínseca que varía de 0.53 a 0.68 dL/g y menor peso molecular. Prioriza la fluidez de procesamiento, pero su resistencia y rigidez son significativamente menores que los materiales de grado botella, lo que dificulta cumplir con los requisitos de carga y resistencia a la presión de los contenedores embotellados.
En cuanto a la pureza y control de impurezas, el PET de grado botella se adhiere a estándares estrictos: contenido de grupos carboxilo terminales ≤35 mol/t, contenido de cenizas ≤0.08%, libre de metales pesados y pequeñas moléculas dañinas, y el número de partículas agregadas está estrictamente limitado para asegurar la limpieza del material. El PET de grado no botella tiene estándares de control de impurezas relativamente relajados, permitiendo contenido de grupos carboxilo terminales ≤45 mol/t, un umbral de cenizas más alto, y la permisibilidad de pequeñas cantidades de residuos de ayudas de procesamiento.
No necesita cumplir con los requisitos de limpieza de grado de contacto con alimentos. Además, el PET de grado botella se modifica con una pequeña cantidad de ácido isoftálico durante la producción para reducir la tasa de cristalización y mejorar la transparencia, resultando en un producto terminado claro y nebuloso. El PET de grado no botella generalmente no se somete a esta modificación, resultando en menor transparencia y una tendencia a cristalizar y volverse blanco.
II. Diferencias en Estándares de Seguridad y Control de Producción
El PET de grado botella se posiciona principalmente como un material para contacto directo con alimentos y bebidas. Debe cumplir con los estándares nacionales de seguridad alimentaria y regulaciones industriales relevantes, y se implementa un control de producción de grado alimentario durante todo el proceso. Existen requisitos estrictos para todo, desde la limpieza del taller de producción y los procesos de purificación de materias primas hasta los procedimientos de prueba del producto terminado.
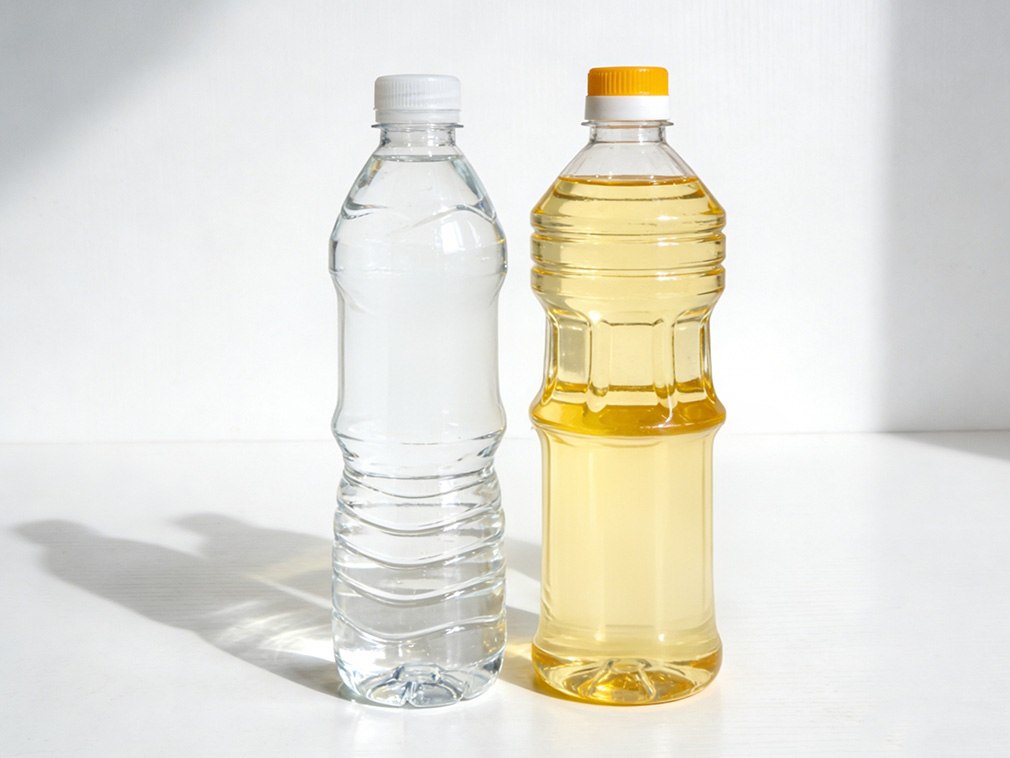
Debe pasar pruebas de lixiviación, pruebas de límite de metales pesados y pruebas de estabilidad de inmersión a largo plazo para asegurar que no migren sustancias dañinas durante el almacenamiento y que no contenga ingredientes prohibidos como BPA. Es seguro para su uso en el envasado de agua mineral, bebidas carbonatadas, aceites comestibles, condimentos y otros productos alimenticios.
El PET de grado no botella no necesita cumplir con los estándares de seguridad de contacto con alimentos. El control de producción se centra principalmente en el rendimiento básico de procesamiento, y las pruebas de lixiviación y metales pesados no son obligatorias. Se utiliza principalmente en sectores no alimentarios. Algunos PET de grado no botella ordinario pueden producirse utilizando materiales reciclados o materias primas de baja pureza, resultando en costos más bajos, pero el contacto directo con alimentos y bebidas ingeridos está estrictamente prohibido para evitar posibles riesgos de seguridad.
III. Diferencias en Escenarios de Aplicación y Adaptabilidad de Procesamiento
El PET de grado botella está específicamente diseñado para procesos de moldeo por soplado, adaptable a moldeo por soplado estirado, moldeo por inyección y otros procesos. Se utiliza principalmente para fabricar diversos contenedores de envasado, incluyendo botellas de agua potable, botellas de bebidas carbonatadas, botellas de bebidas de llenado en caliente, botellas de aceite comestible, botellas de productos químicos diarios y contenedores de almacenamiento de alimentos de grado alimentario. Algunos materiales de grado botella de alta viscosidad también pueden utilizarse para botellas de envasado industrial de gran capacidad, combinando ligereza, sellado, preservación y durabilidad, convirtiéndose en un material central en la industria del envasado de alimentos.
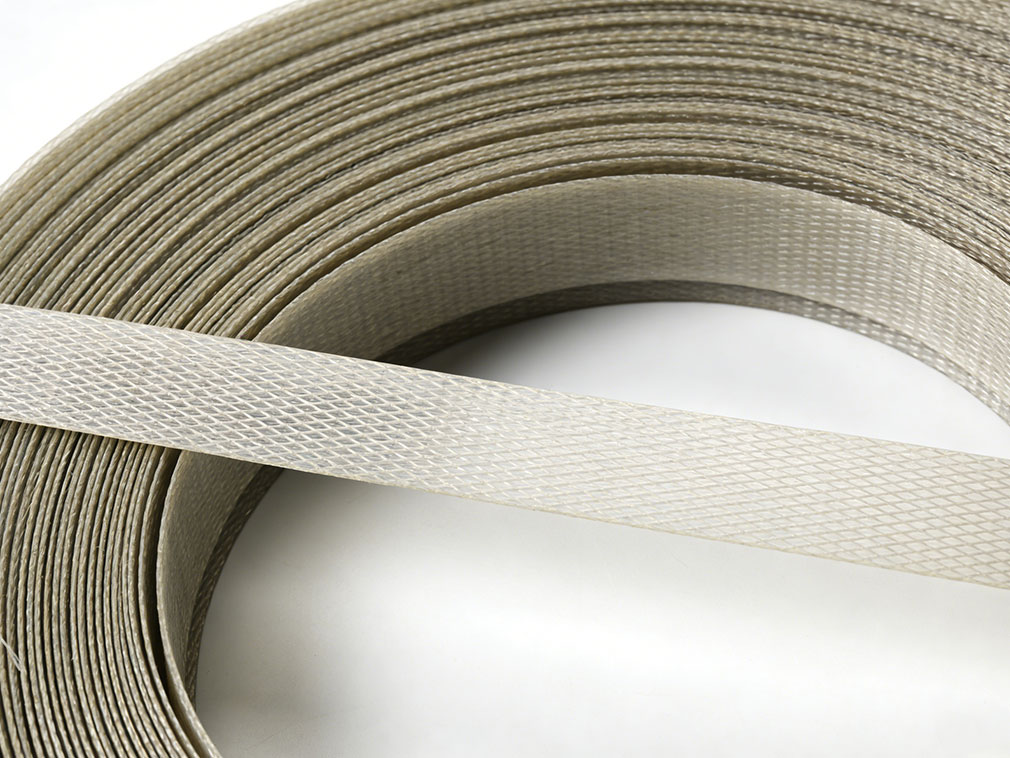
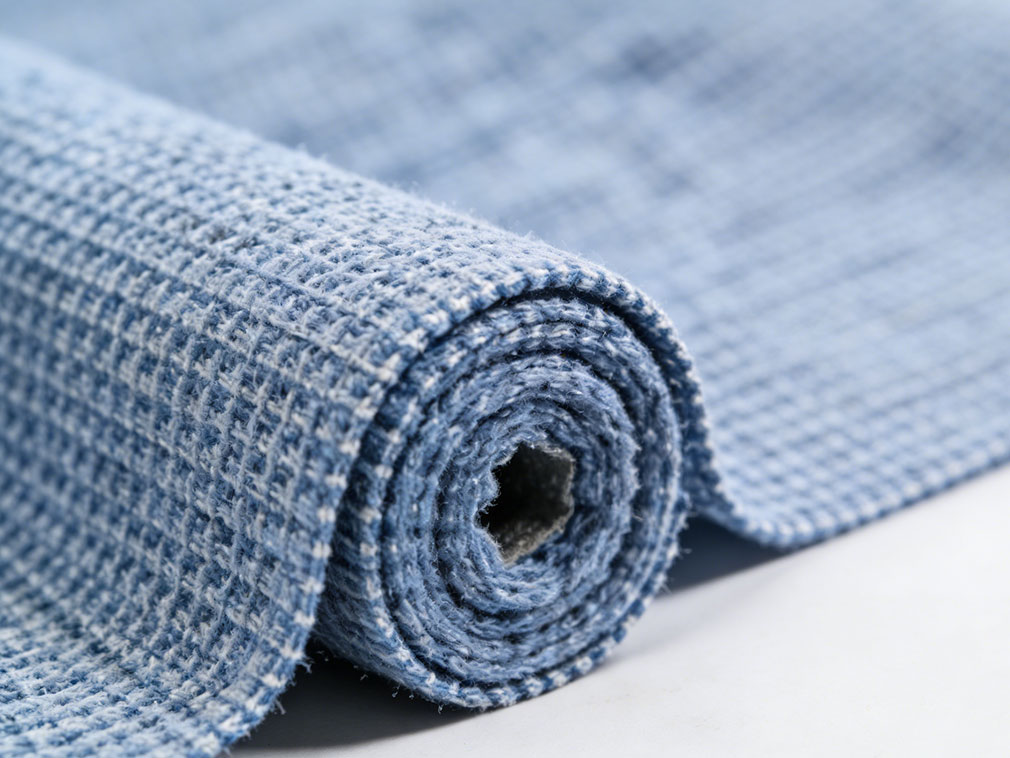
El PET de grado no botella tiene aplicaciones más enfocadas en los sectores textil e industrial. El PET de grado fibra se utiliza principalmente para producir fibra de poliéster, filamento, telas no tejidas, telas de ropa y textiles para el hogar, satisfaciendo las necesidades de procesamiento textil gracias a sus excelentes propiedades de hilado. El PET de grado película ordinario y de grado ingeniería no botella puede utilizarse para fabricar películas de envasado no alimentario, cintas industriales, fibras plásticas, correas de embalaje y materiales decorativos, enfatizando el control de costos y la adaptabilidad básica de procesamiento, con requisitos menos estrictos para alta transparencia, alta resistencia a la presión y seguridad alimentaria.
IV. Diferencias en Escenarios de Reciclaje y Reutilización
El PET de grado botella, después del reciclaje, puede mejorarse a PET reciclado de grado alimentario a través de procesos de purificación y refinamiento profesional, y reutilizarse en la producción de envasado de alimentos, logrando un sistema de reciclaje de circuito cerrado.
El PET de grado no botella, después del reciclaje, generalmente solo puede degradarse y utilizarse en áreas de bajo requerimiento como fibras textiles, rellenos industriales y envasado no alimentario, y no puede regresar directamente a escenarios de contacto con alimentos. Los dos están completamente separados en términos de sistemas de reciclaje y estándares de reutilización.
La diferencia central entre el PET de grado botella y el PET de grado no botella proviene de la demanda de aplicación: el primero enfatiza alta seguridad, alta transparencia y alta resistencia, adecuado para el envasado de alimentos; el segundo se centra en bajo costo y facilidad de procesamiento, adecuado para textiles y campos industriales generales.
En la selección de materiales real, es esencial combinar estrictamente la categoría adecuada según el uso final, especialmente para escenarios de contacto con alimentos, donde debe utilizarse PET de grado botella conforme, y la sustitución de materiales de grado no botella debe prohibirse estrictamente para asegurar la calidad y seguridad del producto.
Nuestra plataforma conecta a cientos de proveedores químicos chinos verificados con compradores de todo el mundo, promoviendo transacciones transparentes, mejores oportunidades de negocio y asociaciones de alto valor. Ya sea que busque productos básicos a granel, productos químicos especializados o servicios de adquisición personalizados, TDD-Global es confiable para ser su primera opción.












