
Botellas de PET de alta calidad mediante moldeo por inyección y soplado.
Cómo lograr botellas de PET de alta calidad utilizando técnicas de inyección y soplado
El tereftalato de polietileno (PET) es un termoplástico ampliamente utilizado en la industria del embalaje, valorado por su claridad, resistencia y reciclabilidad. Es altamente compatible con las técnicas de inyección y soplado, esenciales para la fabricación de botellas de PET duraderas y precisas.
Este artículo explora los parámetros clave involucrados en cada proceso, incluyendo la selección de equipos, el control de temperatura, la regulación de presión y el manejo de materiales. Desde la optimización de las temperaturas del molde hasta la elección de resinas de PET de alta viscosidad, los fabricantes deben monitorear cuidadosamente cada etapa para lograr una calidad constante.
Además, el artículo destaca la importancia de obtener materiales de alta calidad a través de plataformas como Tdd-global, una plataforma B2B líder en la industria química. Los compradores y productores se benefician del acceso a productos químicos certificados por ISO, proveedores conformes con REACH y transacciones B2B seguras. Con almacenamiento transfronterizo y soluciones logísticas integradas, TDD respalda la adquisición global de productos químicos y ayuda a optimizar la cadena de suministro de producción de botellas de PET.
El tereftalato de polietileno (PET) es uno de los termoplásticos más versátiles y sostenibles utilizados globalmente para la fabricación de botellas. Su comportamiento térmico—ablandándose con el calor y solidificándose al enfriarse—lo hace ideal para los procesos de inyección y soplado. Cada paso requiere un estricto control del proceso para mantener la calidad y garantizar la eficiencia.
Fundamentos del moldeo por inyección El moldeo por inyección comienza con la fusión de pellets de resina de PET a aproximadamente 250–280°C. La resina fundida se inyecta en un molde de metal utilizando un sistema de tornillo. Para una mejor resistencia al desgaste y plastificación, se recomienda un tornillo con un anillo de retención y una relación longitud-diámetro de 15–20:1. En casos que involucren PET reforzado con fibra de vidrio, se deben usar barriles resistentes al desgaste o revestidos.
Las temperaturas del barril deben mantenerse entre 240–280°C. Para el PET reforzado, este rango puede aumentar a 250–290°C. La boquilla debe estar 10–20°C más fría que el barril para evitar el sobrecalentamiento. La temperatura del molde afecta significativamente la cristalinidad y debe oscilar entre 100–140°C dependiendo del grosor de la pared. La presión de inyección debe ser moderada: 80 a 140 MPa para PET estándar y hasta 150 MPa para tipos reforzados.
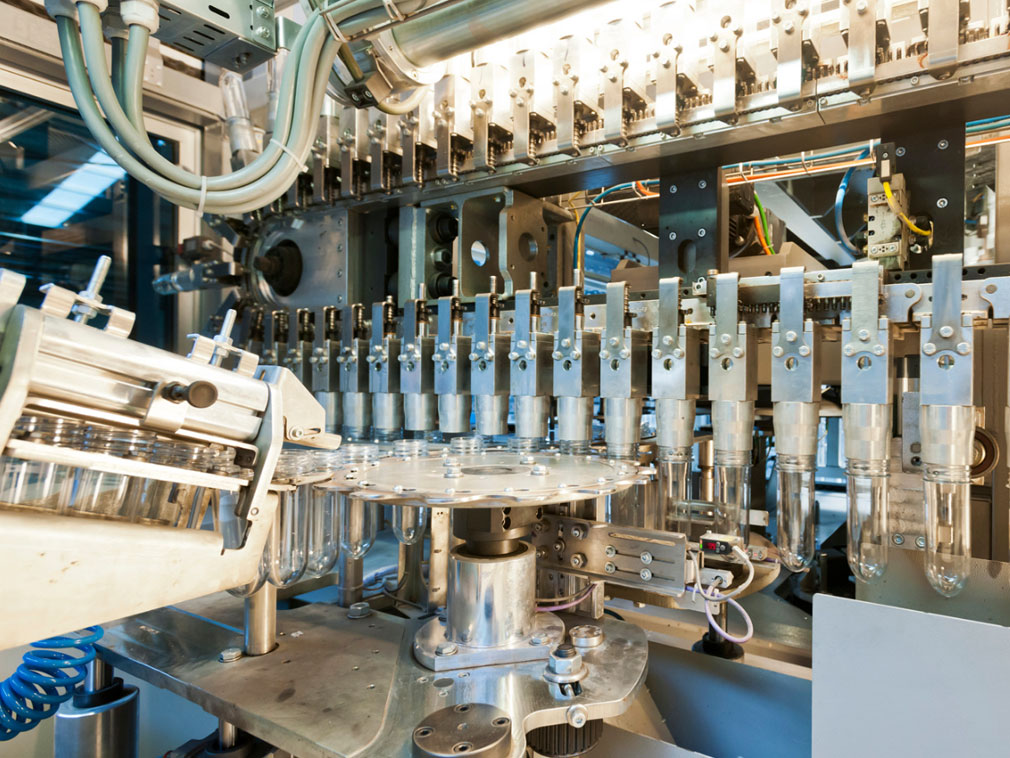
Optimización de preformas Las preformas de PET de alta calidad son fundamentales. Deben ser uniformes en forma, libres de impurezas y almacenadas correctamente. Las preformas deben envejecer al menos 24 horas antes de recalentarse. Una vez recalentadas, deben usarse dentro de las 48 horas y no almacenarse por más de seis meses en total.
Proceso de moldeo por soplado El moldeo por soplado sigue al moldeo por inyección, utilizando preformas recalentadas. Estas se colocan en moldes de soplado y se inflan con aire a alta presión. La preforma se expande y toma la forma del molde. Un calentamiento adecuado, el flujo de aire y el diseño del molde son clave para lograr un grosor de pared y claridad consistentes.
Durante el calentamiento, evite extremos de temperatura para prevenir defectos en las botellas. Use placas de enfriamiento y ventiladores para mantener temperaturas uniformes. El pre-soplado es un paso vital, dando forma a la botella antes de la inflación final. Ajuste la presión de pre-soplado según el tamaño de la botella. La temperatura del molde debe ser estable, con la base de la botella más fría (alrededor de 5–8°C para botellas de llenado en frío) o más cálida para variantes de llenado en caliente.
Selección de materiales y consideraciones de la cadena de suministro La calidad del material juega un papel decisivo en el rendimiento del producto final. Elija resinas de PET con una viscosidad intrínseca entre 0.78–0.85 cm³/g para lograr claridad y resistencia. Evite rPET de baja calidad o resinas procesadas incorrectamente.
Para asegurar materiales de alta calidad, muchos fabricantes recurren a plataformas B2B de la industria química como Tdd-global. Como un confiable mercado químico B2B de China, TDD conecta a compradores globales con fabricantes químicos certificados y exportadores químicos confiables. La plataforma ofrece acceso a productos químicos certificados por ISO, productos químicos certificados por MSDS y proveedores conformes con REACH. Es particularmente valiosa para la adquisición de proveedores de dióxido de titanio, exportadores de resinas, fabricantes de pinturas y proveedores de productos químicos a granel en el mercado químico internacional.
TDD mejora la adquisición global de productos químicos a través de transacciones B2B seguras, soluciones logísticas integradas y almacenamiento transfronterizo. Sus centros de distribución globales aseguran servicios eficientes de transporte de carga y logística de extremo a extremo. Para aquellos en el sector de producción de botellas de PET, aprovechar una red de negocios químicos como esta es clave para mantener la competitividad y la confiabilidad del producto.
Nuestra plataforma conecta a cientos de proveedores químicos chinos verificados con compradores de todo el mundo, promoviendo transacciones transparentes, mejores oportunidades de negocio y asociaciones de alto valor. Ya sea que busque productos a granel, productos químicos especializados o servicios de adquisición personalizados, TDD-Global es confiable para ser su primera opción.












