
Uso de fusión e inyección de PE
Desde una perspectiva molecular, la diferencia en los puntos de fusión del PE se debe a diferencias en el proceso de polimerización y la regularidad de sus cadenas moleculares. El polietileno de baja densidad (LDPE), debido a su alto grado de ramificación de cadenas moleculares y baja cristalinidad, típicamente tiene un punto de fusión en el extremo inferior del rango (aproximadamente 230°F-248°F), lo que resulta en una textura suave y resistente.
El polietileno de alta densidad (HDPE), por otro lado, tiene un punto de fusión más cercano al extremo superior (aproximadamente 248°F-266°F) debido a su disposición más regular de cadenas moleculares y alta cristalinidad, lo que resulta en una dureza y rigidez significativamente mayores.
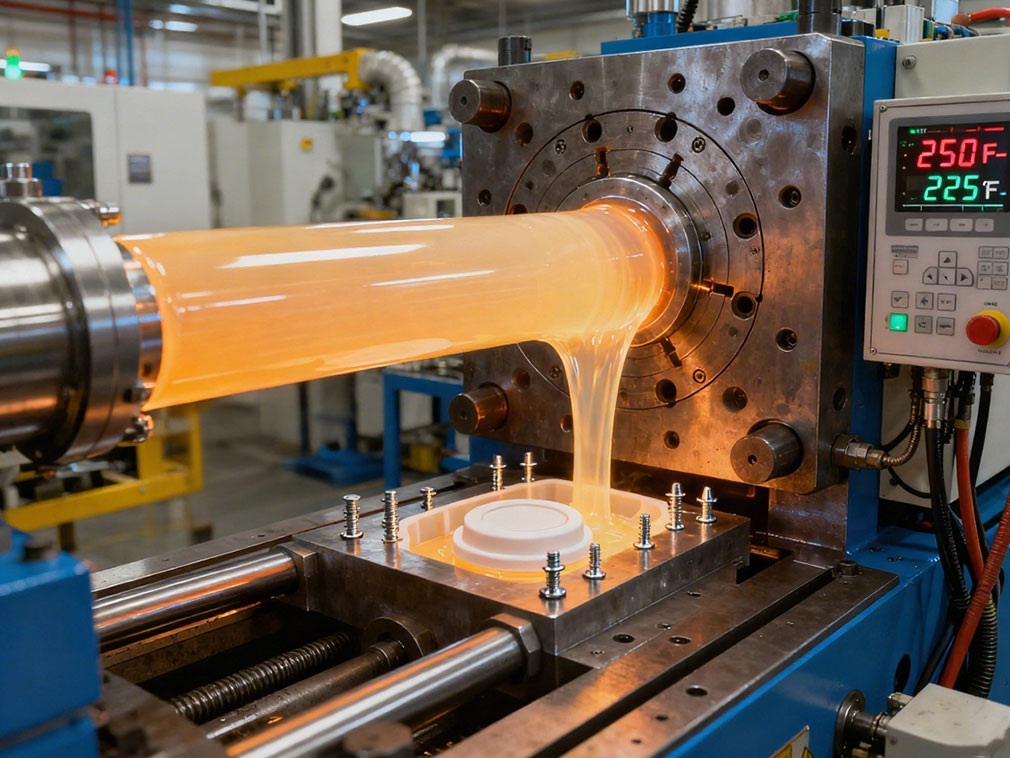
Este gradiente de punto de fusión proporciona flexibilidad en el moldeo por inyección: para remaches o tapas que requieren elasticidad, se puede seleccionar LDPE de bajo punto de fusión, reduciendo las tensiones internas en el material mediante temperaturas de inyección más bajas. Para soportes de carga o componentes estructurales, el HDPE de alto punto de fusión puede lograr una estructura cristalina más estable después del procesamiento a alta temperatura, asegurando que el componente resista la deformación durante el uso prolongado.
En el campo de las piezas moldeadas por inyección, las propiedades del PE se ajustan precisamente a los requisitos de diferentes escenarios. Tomando como ejemplo los remaches, los remaches de PE, debido a su baja densidad (0.91-0.96 g/cm³) y excelente plasticidad, se utilizan ampliamente en aplicaciones de ensamblaje ligero como carcasas de electrodomésticos e interiores de automóviles.
Su rango de punto de fusión coincide perfectamente con la temperatura de procesamiento de las máquinas de moldeo por inyección convencionales (generalmente configuradas entre 250°F-284°F). Durante el proceso de moldeo por inyección, el PE fundido llena rápidamente la cavidad del molde y, al enfriarse, forma una estructura con púas o cabezas expandidas. Esto elimina la necesidad de soldadura adicional y previene el desgaste del sustrato causado por remaches metálicos.
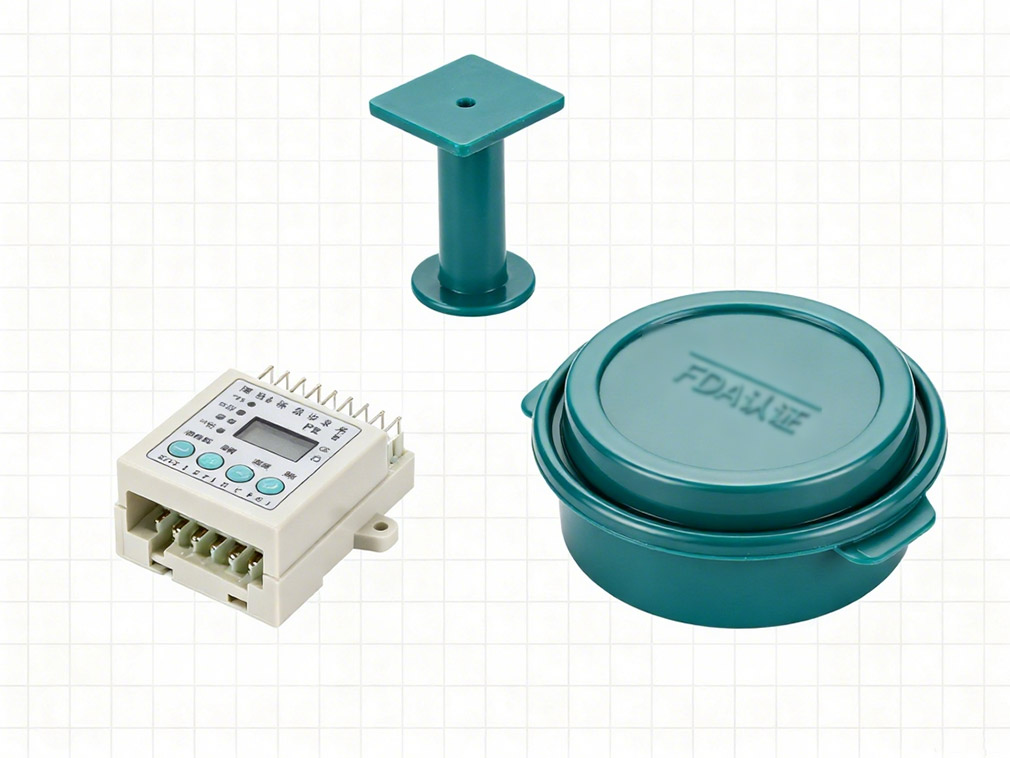
Los componentes de instalación en la industria electrónica dependen aún más de la estabilidad térmica y la capacidad de aislamiento del PE. Aunque el punto de fusión del PE es más bajo que el de plásticos de ingeniería como el nylon y el PBT, su punto de fusión superior a 230°F es suficiente para soportar aumentos de temperatura a corto plazo en ambientes y entornos de baja temperatura (como paneles de control de electrodomésticos e interfaces de equipos de comunicación).
Además, su estructura molecular carece de grupos polares y tiene una constante dieléctrica baja (aproximadamente 2.3-2.4), lo que aísla eficazmente la corriente y previene la interferencia de señales. Asimismo, los insertos de PE son menos propensos a rebabas durante el procesamiento y cuentan con una superficie lisa, reduciendo el desgaste por fricción con otros componentes electrónicos y prolongando la vida útil del dispositivo.
Para equipos grandes o muebles, las patas y cubiertas de PE demuestran excelente resistencia al clima y a los impactos. Las patas de PE para uso exterior se modifican con resistencia a los rayos UV, asegurando que no se vuelvan frágiles incluso bajo exposición prolongada al sol y la lluvia, a pesar de las fluctuaciones de temperatura (-40°F a 122°F). Su punto de fusión garantiza estabilidad estructural incluso en ambientes de alta temperatura, evitando el ablandamiento y posibles inclinaciones del dispositivo.
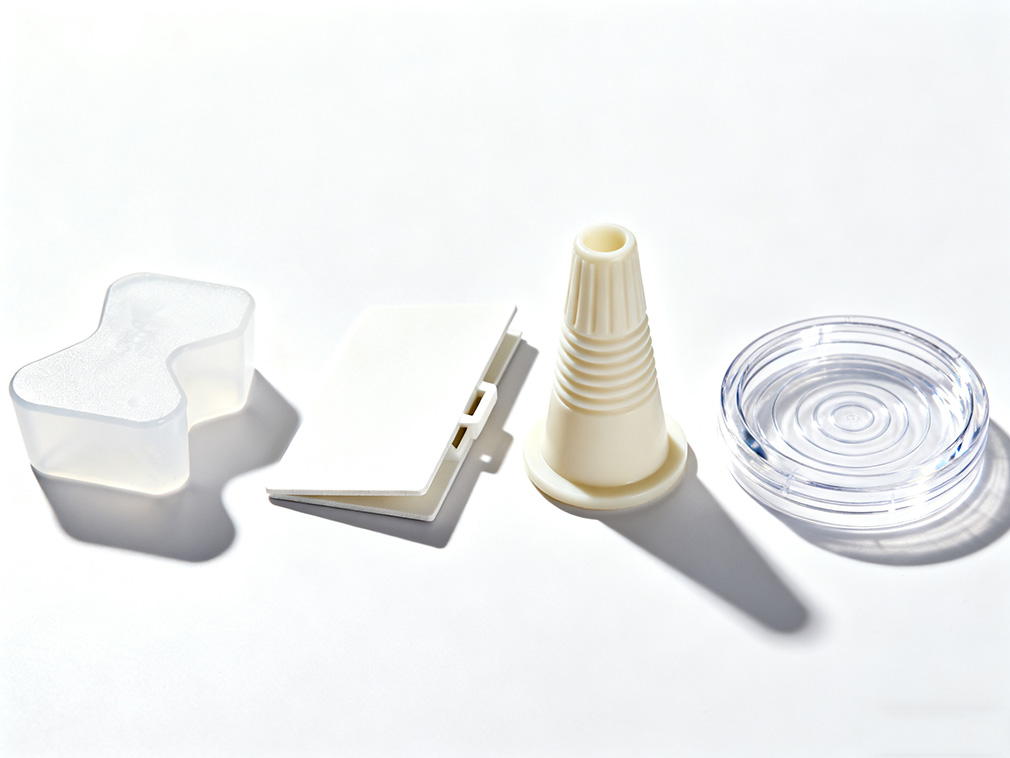
Las cubiertas de PE son una opción popular para el embalaje de contenedores debido a su facilidad de procesamiento. El moldeo por inyección permite la creación sencilla de características complejas como roscas y cierres a presión. El material también es no tóxico e inodoro (cumple con la FDA para contacto con alimentos), lo que lo hace adecuado tanto para tanques de almacenamiento de productos químicos como para contenedores de embalaje de alimentos.
Es importante señalar que el moldeo por inyección de PE requiere un control estricto de temperatura y presión para ajustarse a su rango de punto de fusión. Si la temperatura de procesamiento está por debajo de 230°F, el material no se fundirá completamente, lo que puede llevar fácilmente a defectos como burbujas y falta de material en el producto terminado. Si la temperatura supera los 266°F, algunas moléculas de PE pueden degradarse, afectando las propiedades mecánicas y la apariencia del producto terminado.
Por lo tanto, en la producción real, los parámetros del proceso se ajustan típicamente según el grado específico de PE (como LDPE, HDPE y LLDPE). Por ejemplo, al inyectar HDPE, la temperatura del barril debe configurarse entre 250°F-275°F, ligeramente por encima de su punto de fusión superior, para garantizar la fusión completa del material. Simultáneamente, el sistema de enfriamiento del molde permite un enfriamiento rápido, promoviendo una alineación cristalina regular y mejorando la resistencia del producto.
Nuestra plataforma conecta a cientos de proveedores químicos chinos verificados con compradores de todo el mundo, promoviendo transacciones transparentes, mejores oportunidades de negocio y asociaciones de alto valor. Ya sea que busque productos a granel, químicos especializados o servicios de adquisición personalizados, TDD-Global es confiable para ser su primera opción.












