
Procesamiento de PET: Fundamentos, Técnicas
1. Características básicas y requisitos de pretratamiento del procesamiento de PET
Como termoplástico semicristalino, PET tiene un alto punto de fusión (250-260℃), buena resistencia mecánica y transparencia, pero su rendimiento de procesamiento es extremadamente sensible a la humedad. El enlace de pretratamiento antes del procesamiento afecta directamente la calidad del producto terminado:
Tecnología central del tratamiento de secado
Principio: El grupo éster en la cadena molecular del PET es fácil de absorber agua e hidrolizarse, lo que resulta en una disminución del peso molecular y un deterioro de las propiedades mecánicas del producto (como grietas y reducción de la resistencia).
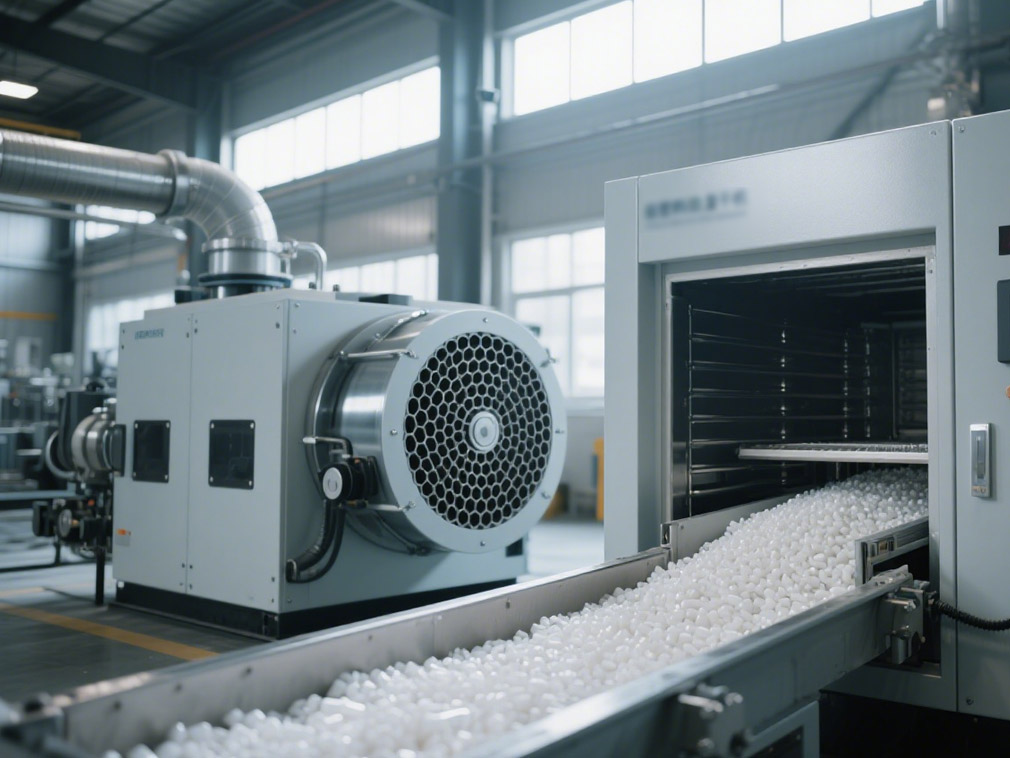
Parámetros del proceso: Necesita ser tratado en un horno de secado de circulación de aire caliente a 120-150℃ durante 2-4 horas para reducir el contenido de humedad por debajo del 0.02%. Algunos productos de alta precisión (como películas ópticas) necesitan ser secados al vacío adicionalmente para controlar el contenido de humedad por debajo del 0.005%.
Selección de equipos: Utilizar un secador deshumidificador (como un sistema de secado rotativo de panal) con aire seco con un punto de rocío por debajo de -40℃ para garantizar la eficiencia del secado.
Especificaciones de aplicación de materiales reciclados (regrind)
Proporción de uso: Se pueden agregar partículas recicladas de PET en una proporción del 10%-25% a productos generales, pero se debe prestar atención al grado de contaminación de los materiales reciclados (como impurezas y decoloración). Los materiales de embalaje de grado alimenticio deben usar materiales reciclados de grado de contacto alimenticio certificados por la FDA, y la proporción generalmente no supera el 15%.
Proceso de pretratamiento: Los materiales reciclados deben ser triturados, limpiados (eliminando etiquetas y manchas de aceite) y secados antes de mezclarse con materiales nuevos en proporción. Los productos altamente transparentes (como botellas de bebidas) deben controlar estrictamente el índice de amarillez de los materiales reciclados (valor YI).
2. Tecnología principal de procesamiento y detalles técnicos del PET
(I) Moldeo por extrusión: producción a gran escala de películas y láminas
El moldeo por extrusión es el proceso básico del procesamiento de PET y se utiliza ampliamente en la preparación de películas, láminas y tubos. Sus puntos técnicos son los siguientes:
Equipos de extrusión y parámetros del proceso
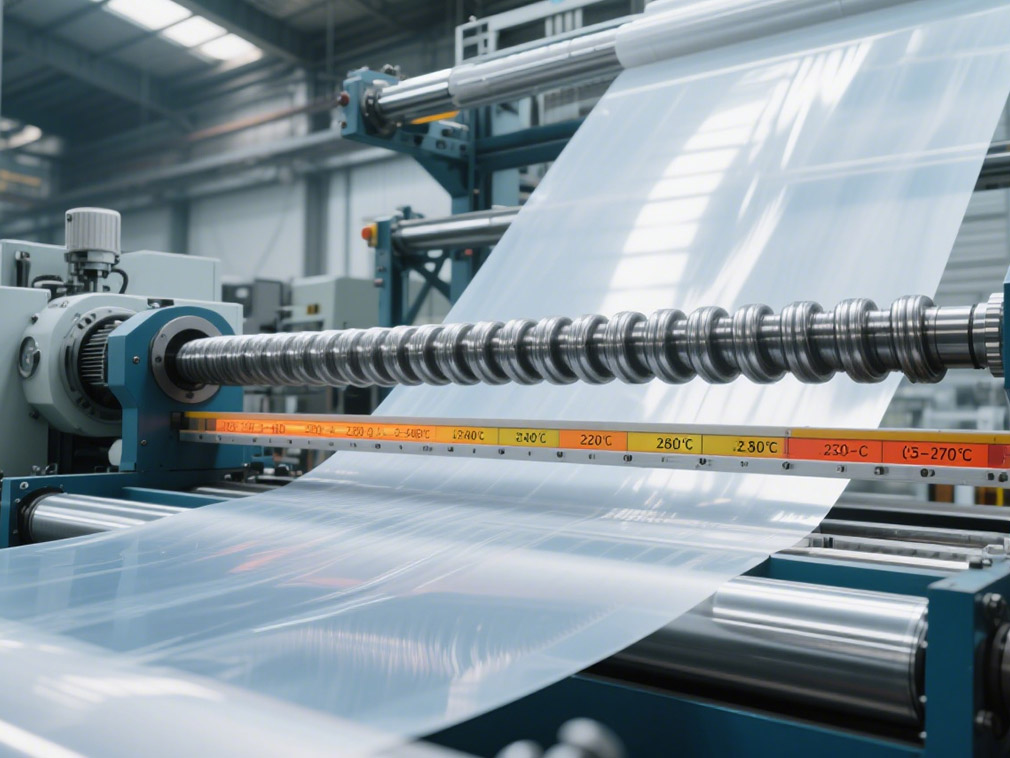
Diseño del tornillo: Se utiliza un tornillo de gradiente con una relación longitud-diámetro (L/D) de 28-32 y una relación de compresión de 2.5-3.0 para garantizar la plastificación uniforme del material.
Control de temperatura: La temperatura del barril se establece en secciones, aumentando gradualmente desde la sección de alimentación (220-240℃) hasta la sección de homogeneización (260-280℃), y la temperatura del dado se controla entre 250-270℃ para evitar que la alta temperatura cause degradación del PET.
Aplicaciones típicas:
Película de PET orientada biaxialmente (BOPET): Después de extruir una lámina gruesa, se orienta mediante estiramiento longitudinal (3-5 veces) y transversal (4-6 veces) para mejorar la resistencia, transparencia y propiedades de barrera de la película, y se utiliza para embalaje (como bolsas de papas fritas), cintas electrónicas, etc.
Lámina de PET: Espesor de 0.1-3mm, enfriada y moldeada directamente después de la extrusión, y puede ser preparada adicionalmente mediante termoformado para fabricar cajas de almuerzo, embalajes de blister, etc.
Extensión del proceso de termoformado
Proceso: Calentar la lámina de PET por encima de la temperatura de transición vítrea (70-80℃) y por debajo del punto de fusión, y formarla en el molde mediante vacío o presión de aire.
Puntos técnicos: La temperatura de calentamiento debe controlarse con precisión (desviación ≤±5℃) para evitar sobrecalentamiento local que cause hundimiento o degradación de la lámina; la relación de estiramiento generalmente se controla entre 1:1.5-1:3 para equilibrar la resistencia y la uniformidad del espesor del producto.
(II) Moldeo por inyección: Procesamiento de precisión de productos de alta precisión
El moldeo por inyección de PET se utiliza a menudo para producir productos de alta precisión como preformas de botellas y accesorios electrónicos. Sus características de proceso son las siguientes:
Máquina de moldeo por inyección y diseño del molde
Características del tornillo: Utilizar una baja relación de compresión (1.5-2.0) y un tornillo con anillo de retención para reducir el tiempo de residencia del material fundido y prevenir la degradación.
Temperatura del molde: Generalmente controlada entre 80-120℃ para aumentar la cristalinidad del producto y mejorar la rigidez (por ejemplo, la cristalinidad de la preforma de botella necesita ser del 25%-30% para resistir la presión interna).
Sistema de enfriamiento: El molde debe diseñarse con canales de agua eficientes para garantizar un enfriamiento rápido y uniforme del producto y evitar deformaciones (por ejemplo, el tiempo de enfriamiento de productos de pared delgada es ≤10 segundos).
Aplicación típica: Producción de preformas de PET
Parámetros del proceso: temperatura de inyección 260-290℃, presión de inyección 80-120MPa, presión de mantenimiento 40-60MPa (tiempo de mantenimiento 5-10 segundos).
Control de calidad: La rosca en el cuello de la preforma debe formarse con alta precisión (tolerancia ±0.05mm) para evitar fugas de aire durante el soplado de la botella; la uniformidad del espesor de la pared se controla dentro de ±0.1mm para garantizar la estabilidad de la botella moldeada por soplado posterior.
(III) Moldeo por soplado: el proceso clave de productos huecos
El moldeo por soplado es el proceso central de producción de botellas de bebidas de PET, que se divide en moldeo por soplado por extrusión y moldeo por soplado por inyección. Tomemos como ejemplo el moldeo por soplado por inyección (para el soplado de preformas):
Tecnología de moldeo por soplado biaxial
Proceso:
Moldeo por inyección de preformas;
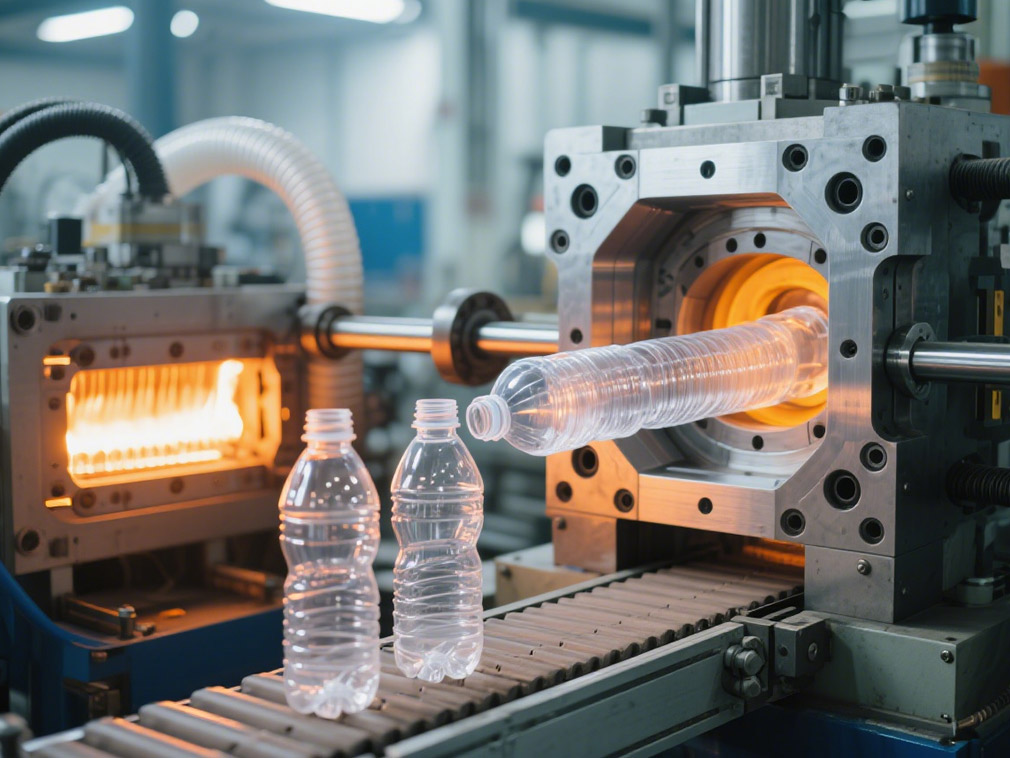
Calentar la preforma a la temperatura de orientación (90-120℃);
Estiramiento longitudinal (mediante barra de estiramiento) + soplado transversal (aire comprimido), la relación de estiramiento generalmente es de 3-5 veces.
Mejora del rendimiento: El estiramiento biaxial orienta la cadena molecular del PET, aumenta la resistencia al impacto del producto en 2-3 veces y reduce la permeabilidad al oxígeno en más del 50%, cumpliendo con los requisitos de barrera de las bebidas carbonatadas.
Optimización de parámetros del proceso
Método de calentamiento: Se utiliza calentamiento por radiación infrarroja, y la uniformidad del calentamiento de la preforma se controla en ±3°C para evitar sobrecalentamiento local y rupturas durante el moldeo por soplado.
Presión de moldeo por soplado: El moldeo por soplado a alta presión (2-4MPa) puede mejorar la transparencia y precisión dimensional del producto, y la baja presión (0.5-1MPa) es adecuada para contenedores de paredes gruesas.
3. Procesos especiales y tecnologías avanzadas en el procesamiento de PET
Modificación por extrusión reactiva
Se añaden extensores de cadena (como compuestos epoxi multifuncionales) durante el proceso de extrusión para reparar cadenas rotas en materiales reciclados y aumentar la viscosidad del fundido. Es adecuado para productos de ingeniería con una alta proporción de materiales reciclados (como piezas automotrices).
Tecnología de procesamiento ecológica
Proceso de granulación con anillo de agua: Sustituye la refrigeración por aire tradicional, reduce la contaminación por polvo, mejora el acabado superficial de las partículas de PET y es adecuado para la producción de materias primas de grado alimenticio.
Tecnología de procesamiento a baja temperatura: Al añadir agentes nucleantes (como talco, agentes nucleantes orgánicos) para reducir la temperatura de cristalización del PET, la temperatura de procesamiento se reduce a 240-260℃, disminuyendo el consumo de energía y la degradación por oxidación térmica.
Expansión de aplicaciones de impresión 3D
El PET-G modificado (PET amorfo) tiene buena fluidez de fundido y puede utilizarse para impresión 3D FDM (modelado por deposición fundida) para preparar piezas industriales resistentes a productos químicos. La temperatura de impresión se controla entre 230-250℃ y la temperatura de la plataforma de impresión entre 60-80℃.
Nuestra plataforma conecta a cientos de proveedores químicos chinos verificados con compradores de todo el mundo, promoviendo transacciones transparentes, mejores oportunidades de negocio y asociaciones de alto valor. Ya sea que busque productos básicos a granel, productos químicos especializados o servicios de adquisición personalizados, TDD-Global es confiable para ser su primera opción.












