
Procesamiento de PET: Técnicas y Puntos Clave
Como un material de poliéster termoplástico con un rendimiento excelente, el tereftalato de polietileno (PET) ocupa una posición importante en muchos campos como el embalaje, la electrónica y los automóviles debido a su excelente resistencia mecánica, transparencia, resistencia a la corrosión química y reciclabilidad.
Su flexibilidad en el rendimiento de procesamiento lo convierte en un "todoterreno" en la producción industrial. Su adaptabilidad a varios métodos de procesamiento como moldeo por inyección, extrusión y moldeo por soplado proporciona la posibilidad de producir productos diversificados.
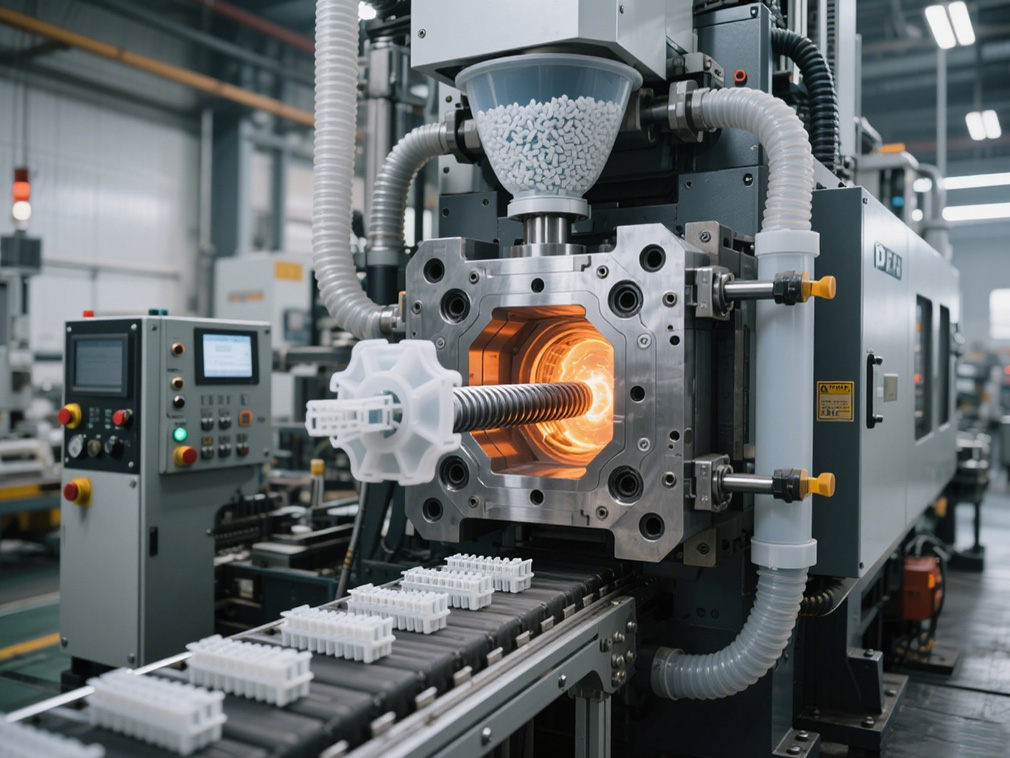
El proceso de moldeo por inyección de PET se utiliza ampliamente en la producción de productos estructurales complejos debido a su alta eficiencia y flexibilidad. Durante el proceso de moldeo por inyección, PET fundido tiene buena fluidez y puede llenar con precisión la cavidad del molde, lo que lo hace adecuado para la fabricación de conectores electrónicos, piezas interiores de automóviles, carcasas de electrodomésticos y otras piezas de precisión.
La clave del proceso de moldeo por inyección radica en el control preciso de la temperatura, la presión y el tiempo de mantenimiento: la temperatura del barril generalmente se establece entre 260-300℃ para garantizar que el material se derrita completamente pero no se degrade; la presión de inyección debe ajustarse según el grosor y la complejidad del producto, generalmente entre 80-150MPa, para garantizar que el fundido llene el molde sin problemas; la etapa de mantenimiento necesita mantener una presión adecuada para reducir la contracción del producto y el estrés interno.
Cabe destacar que la velocidad de enfriamiento de los productos moldeados por inyección tiene un impacto significativo en el rendimiento. El enfriamiento rápido puede mejorar la cristalinidad del producto y aumentar la resistencia mecánica, pero un enfriamiento demasiado rápido puede llevar a una concentración de estrés interno, que debe eliminarse mediante un tratamiento de recocido posterior.
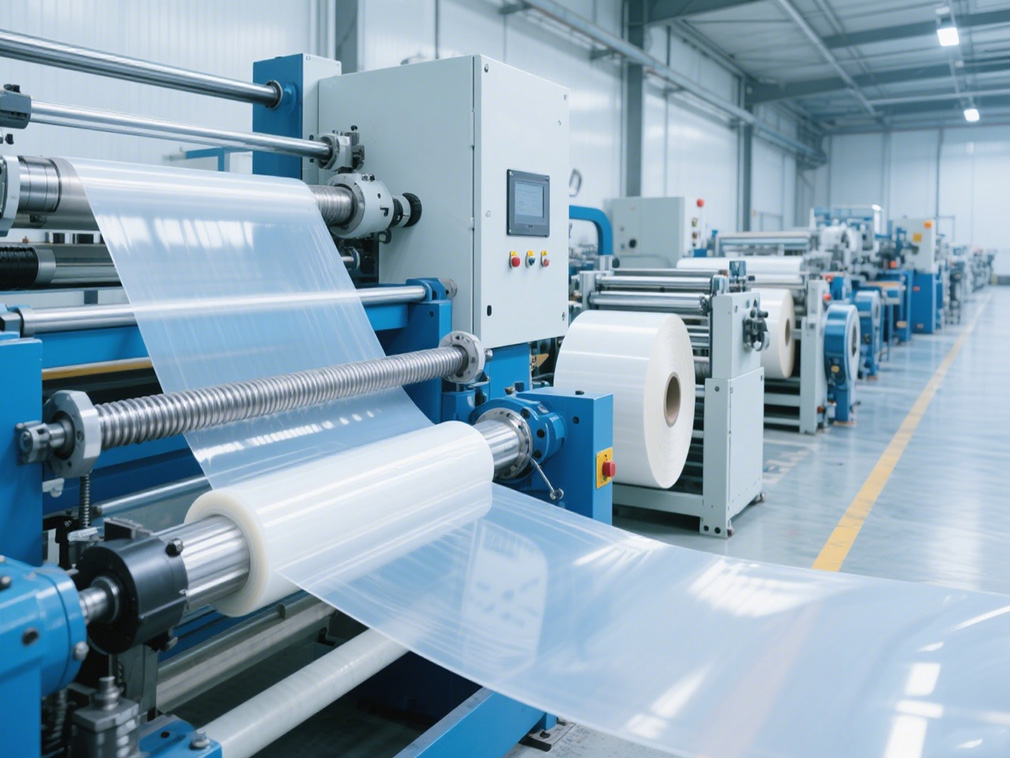
El procesamiento por extrusión es otro método central de moldeo de PET, especialmente en la producción de películas y láminas. Durante el moldeo por extrusión, la materia prima de PET es transportada por el tornillo, fundida y plastificada, y luego extruida en láminas o películas continuas a través de diferentes tipos de cabezales de troquel.
Entre ellos, la película de PET orientada biaxialmente (BOPET) es un producto típico de alta gama del procesamiento por extrusión. Su producción necesita pasar por dos etapas de estiramiento longitudinal y estiramiento transversal. A través del efecto de orientación, se mejoran significativamente la resistencia a la tracción, la transparencia y las propiedades de barrera de la película. Se utiliza ampliamente en el embalaje de alimentos, compuestos de impresión, aislamiento electrónico y otros campos.
En cuanto a las láminas ordinarias, pueden ser termoformadas directamente después de la extrusión. A través del ablandamiento por calentamiento, estampado de moldes y otros pasos, se fabrican contenedores de varias formas, como cajas de almuerzo desechables, bandejas para frutas, etc. La ventaja de la tecnología de termoformado es que puede realizar rápidamente la producción en masa de productos de formas complejas.
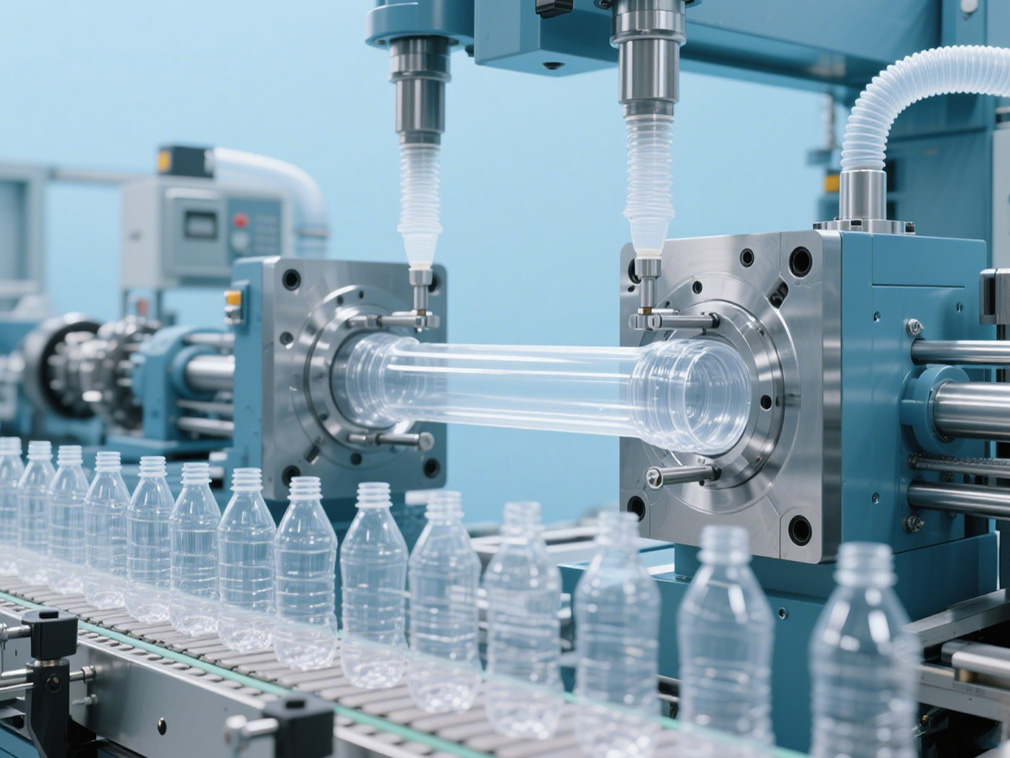
El moldeo por soplado es el proceso principal para la producción de botellas transparentes de PET. El proceso incluye principalmente dos etapas: preparación de la preforma y moldeo por soplado. Primero, el PET fundido se forma en una preforma tubular mediante una extrusora o una máquina de moldeo por inyección, y luego la preforma se traslada al molde de soplado. Se introduce aire comprimido para expandir la preforma y ajustarla a la pared interna del molde. Después del enfriamiento y conformado, se obtiene una botella transparente con forma y tamaño precisos.
El proceso de moldeo por soplado tiene altos requisitos para la resistencia al fundido del PET. Es necesario controlar la distribución del peso molecular y la temperatura de procesamiento para garantizar que la parison no se rompa ni se deforme durante el proceso de moldeo por soplado.
En la actualidad, las botellas de moldeo por soplado de PET han ocupado una posición dominante en el mercado de envases de bebidas. Desde botellas de agua mineral hasta botellas de bebidas carbonatadas, sus excelentes características de transparencia, sellado y ligereza se reflejan plenamente. Al mismo tiempo, también se utilizan ampliamente en envases de cosméticos, envases farmacéuticos y otros campos.
Durante el proceso de procesamiento de PET, el tratamiento de secado es un paso clave previo para garantizar la calidad del producto. PET contiene grupos éster en la cadena molecular y tiene una fuerte higroscopicidad. Es fácil que absorba humedad del aire durante el almacenamiento y transporte.
Si se procesa directamente, la humedad hará que el PET se hidrolice y degrade a alta temperatura, causando que el peso molecular del material disminuya, y el producto tendrá defectos como burbujas, vetas plateadas y grietas. Al mismo tiempo, la transparencia y las propiedades mecánicas también se reducirán significativamente.
Por lo tanto, la materia prima de PET debe secarse completamente antes de procesarse. Se recomienda secarla a 120℃ durante 2-4 horas. El tiempo específico debe ajustarse según el contenido de humedad de la materia prima. El equipo de secado generalmente utiliza un secador de circulación de aire caliente o un secador de deshumidificación.
Es necesario garantizar una temperatura uniforme en la caja de secado para evitar el sobrecalentamiento local y la oxidación y decoloración de las materias primas. Al mismo tiempo, se debe garantizar un buen sellado para evitar que las materias primas secas absorban humedad nuevamente.
El uso razonable de material reciclado es una medida importante para lograr el reciclaje de recursos en el procesamiento de PET. El material reciclado proviene principalmente de recortes, materiales de compuerta y productos no calificados generados durante el proceso de procesamiento.
Después de triturar y tamizar, se puede volver a mezclar con materiales nuevos para su uso. La práctica muestra que la proporción de mezcla de material reciclado de PET puede controlarse en un máximo del 25%, y dentro de este rango, no tendrá un impacto significativo en el rendimiento del producto.
Sin embargo, cabe señalar que el material reciclado debe ser estrictamente purificado para eliminar impurezas y contaminantes. Al mismo tiempo, el tamaño de las partículas después de triturar debe ser consistente con el material nuevo para garantizar la uniformidad de la mezcla.
Si la proporción de material reciclado es demasiado alta, las propiedades mecánicas del material, como la resistencia al impacto y la resistencia a la tracción, disminuirán, y la inestabilidad del flujo de fundido durante el procesamiento puede aumentar, afectando la precisión del moldeo y la calidad de la apariencia del producto. El uso razonable de material reciclado no solo puede reducir los costos de producción, sino también reducir las emisiones de desechos, lo que está en línea con el concepto de desarrollo de fabricación verde y economía circular.
Durante el procesamiento de PET, también se debe prestar atención al control coordinado de los parámetros del proceso. Los diferentes métodos de procesamiento tienen diferentes requisitos para parámetros como temperatura, presión y velocidad, que deben ajustarse con precisión según las características del producto y el rendimiento del equipo.
Por ejemplo, en el moldeo por inyección, la temperatura del barril generalmente se controla entre 250-290℃, y la temperatura del molde entre 40-80℃; la velocidad del tornillo y la velocidad de tracción del procesamiento por extrusión deben coincidir para garantizar un grosor uniforme del producto; la presión de moldeo por soplado y el tiempo de soplado del moldeo por soplado afectan directamente la distribución del grosor de la pared y la precisión dimensional de la botella. Además, el mantenimiento regular del equipo para garantizar la integridad de componentes clave como tornillos y cabezales de troquel también es una medida importante para garantizar la estabilidad del procesamiento.
En resumen, el tereftalato de polietileno tiene una posición insustituible en la producción industrial moderna gracias a sus diversos métodos de procesamiento y excelente rendimiento. Al dominar las características del moldeo por inyección, extrusión, moldeo por soplado y otras tecnologías de procesamiento, controlar estrictamente las condiciones de secado y usar racionalmente material reciclado, se pueden aprovechar al máximo las ventajas del material PET para producir diversos productos de alta calidad.
Con el desarrollo continuo de la tecnología de fabricación verde, la tecnología de procesamiento de PET continuará optimizándose en la dirección de una mayor eficiencia, mayor protección ambiental y mayor precisión, proporcionando un fuerte apoyo para el desarrollo de industrias como el embalaje, la electrónica y los automóviles.
Nuestra plataforma conecta a cientos de proveedores químicos chinos verificados con compradores de todo el mundo, promoviendo transacciones transparentes, mejores oportunidades de negocio y asociaciones de alto valor. Ya sea que esté buscando productos a granel, productos químicos especializados o servicios de adquisición personalizados, TDD-Global es confiable para ser su primera opción.












