
Tecnologías de Procesamiento de Termoplásticos PET
PET, con sus excelentes propiedades termoplásticas y fluidez de fusión, es compatible con las técnicas de procesamiento termoplástico principales como el moldeo por inyección, la extrusión, el moldeo por soplado y el hilado. Sin embargo, los requisitos de rendimiento de procesamiento de los diferentes procesos varían significativamente, requiriendo una combinación precisa de parámetros de proceso y propiedades del material para lograr un moldeo eficiente.
(I) Moldeo por Inyección: Equilibrando Alta Fluidez y Rápida Cristalización
El moldeo por inyección es el proceso principal para fabricar piezas estructurales de PET (como conectores automotrices y carcasas de electrodomésticos). Este proceso exige estrictamente la fluidez de fusión, la velocidad de cristalización y la estabilidad térmica del PET.
La tasa de flujo de fusión (MFR, 280°C/2.16kg) del PET puro suele ser de 10-30g/10min, lo que cumple con los requisitos de llenado de la mayoría de los productos de pared delgada y estructura simple. Sin embargo, para productos con espesores de pared inferiores a 1mm o cavidades complejas, es necesario aumentar el MFR (a 30-50g/10min) para mejorar la fluidez.
Por ejemplo, una empresa de electrónica que produce microconectores de PET (espesor de pared de 0.8mm) utilizó PET de alta fluidez con un MFR de 40g/10min, combinado con una temperatura de inyección de 280-290°C y una presión de inyección de 80-100MPa. Esto logró un llenado completo de la cavidad y redujo la tasa de defectos del 15% al 3%.
El PET cristaliza lentamente (el tiempo de media cristalización del PET puro es aproximadamente de 10-20 minutos). Si se enfría demasiado rápido después del moldeo por inyección, puede formar fácilmente una estructura amorfa, resultando en una alta contracción (típicamente 1.5%-2.5%) y una baja resistencia al calor (temperatura de deformación térmica por debajo de 70°C).
Por lo tanto, la temperatura del molde debe controlarse durante el proceso de moldeo por inyección (típicamente 80-120°C). Al usar un enfoque de "alta temperatura del molde para promover la cristalización", la cristalinidad del producto aumenta al 30%-45%, la temperatura de deformación térmica se eleva a 85-100°C y la contracción se reduce al 1.0%-1.5%.
Por ejemplo, al fabricar tapas de vasos de café de PET, la temperatura del molde se establece en 110°C, lo que resulta en un producto con una cristalinidad del 42%. No presenta deformación después de sumergirse en agua caliente a 95°C. Sin embargo, el producto a temperatura ambiente (25°C) presenta solo un 18% de cristalinidad y se ablanda y deforma fácilmente después de sumergirse en agua caliente.
(II) Moldeo por Soplado: La Sinergia de la Resistencia de Fusión y el Estiramiento Direccional
El moldeo por soplado (especialmente el proceso de moldeo por inyección y estiramiento) es un proceso clave para producir botellas de PET (botellas de bebidas, botellas de cosméticos), requiriendo que el PET posea tanto una excelente resistencia de fusión como propiedades de tracción. El proceso de moldeo por inyección y estiramiento consta de tres pasos: moldeo por inyección de preformas - calentamiento y estiramiento - moldeo por soplado.
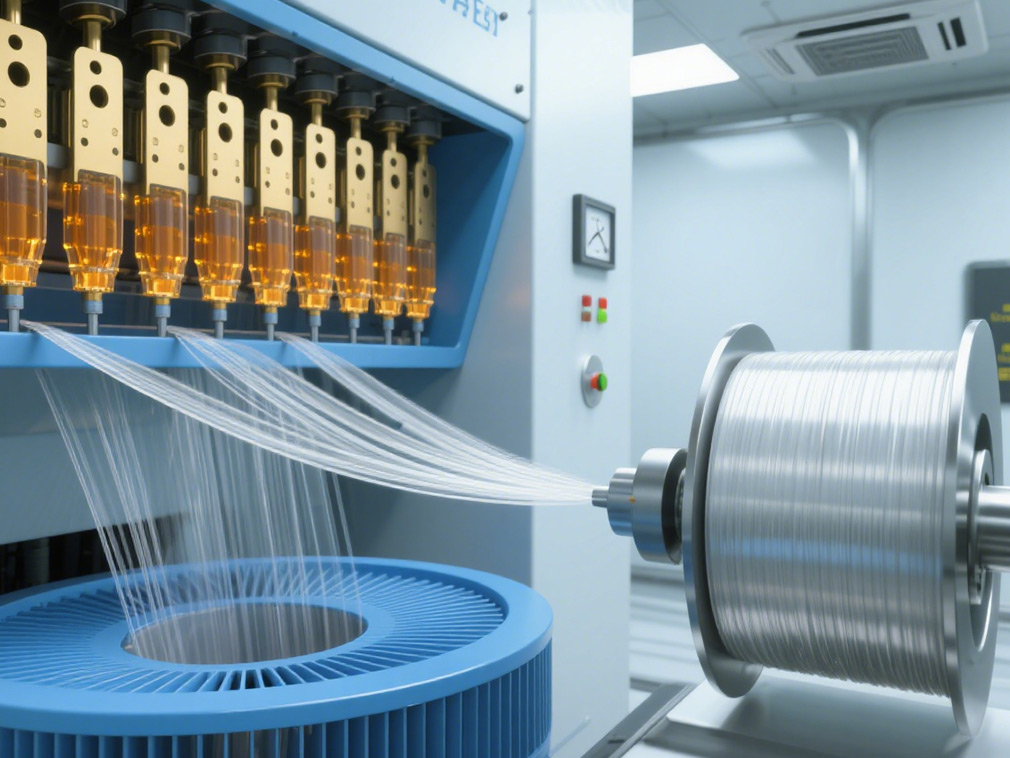
La calidad de la preforma determina directamente el rendimiento final de la botella: la preforma debe tener un espesor de pared uniforme (≤5%), estar libre de burbujas e impurezas, y mantener una cristalinidad del 5%-10%. (Una cristalinidad excesiva puede provocar grietas durante el estiramiento, mientras que una cristalinidad demasiado baja puede llevar a un estiramiento desigual). Durante la etapa de estiramiento, la temperatura de estiramiento del PET debe controlarse con precisión dentro del "rango elástico alto" (típicamente 85-100°C) entre la temperatura de transición vítrea (Tg, aproximadamente 70°C) y la temperatura de cristalización (Tc, aproximadamente 120°C).
A esta temperatura, las cadenas moleculares del PET exhiben una excelente ductilidad, permitiendo un estiramiento axial de 2.5-3.5 veces y un estiramiento radial de 3.0-4.0 veces.
Esta alineación orientada de las cadenas moleculares mejora la resistencia y las propiedades de barrera de la botella. Por ejemplo, al producir una botella de bebida carbonatada de PET de 1.5L, una relación de estiramiento axial de 3.2 y una relación de estiramiento radial de 3.8 logran una resistencia a la tracción de 65 MPa y un coeficiente de barrera de oxígeno (OTR) de 1.8 cc/(m²・día・atm), cumpliendo con el requisito de vida útil de 12 meses para bebidas carbonatadas. La insuficiente resistencia de fusión es un punto crítico en el moldeo por soplado de PET, especialmente al producir botellas de gran volumen (≥5L) o de paredes delgadas.
Esto puede llevar fácilmente a "arrastre" (donde la preforma se hunde bajo su propio peso después de calentarse, resultando en un espesor de pared desigual). Agregar un 0.5%-2% de agentes de ramificación de cadena larga (como diisocianatos) o nanorrellenos (como nano-SiO₂) puede mejorar significativamente la resistencia de fusión del PET. Por ejemplo, el PET con un 1.5% de nano-SiO₂ aumenta su resistencia de fusión en un 60% en comparación con el PET puro, permitiendo el moldeo por soplado exitoso de botellas de PET de gran volumen de 5L con variación de espesor de pared dentro del 3%.
(III) Hilado: Garantizando la Uniformidad de Fusión y la Tenacidad de Tracción
El PET es la materia prima principal para fibras sintéticas (poliéster), y el proceso de hilado por fusión exige extremadamente alta uniformidad de fusión, estabilidad térmica y tenacidad de tracción. Durante el proceso de hilado, el PET debe fundirse completamente a 285-295°C, y la fusión debe estar libre de partículas de gel. (Si ocurre una reticulación local durante la polimerización, se formarán partículas de gel, lo que llevará a rupturas durante el hilado). Por lo tanto, la viscosidad intrínseca (IV) del PET debe controlarse estrictamente (típicamente 0.60-0.65 dL/g, con una desviación de ≤0.02 dL/g) para garantizar un flujo de fusión uniforme.
Durante la etapa de hilado y estiramiento, las fibras nacientes de PET pasan por un estiramiento térmico de 2-4 veces (a una temperatura de estiramiento de 100-130°C) para alinear las cadenas moleculares a lo largo del eje de la fibra y mejorar la resistencia de la fibra.
La resistencia a la rotura en seco de la fibra de PET puro es aproximadamente de 4.5 cN/dtex. Al agregar un 0.3%-0.5% de antioxidantes (como fenoles impedidos) y lubricantes (como estearamida), se puede reducir la rotura de las cadenas moleculares durante el estiramiento, aumentando la resistencia a la rotura a 5.0-5.5 cN/dtex.
La elongación en la rotura permanece estable en un 20%-25%, cumpliendo con los requisitos de tenacidad de las fibras para tejidos textiles. Por ejemplo, una empresa textil utiliza hilo de poliéster hilado a partir de PET modificado, y la tela resultante tiene una resistencia al desgarro un 15% mayor que la tela de poliéster común y ofrece una resistencia superior a la abrasión.
Nuestra plataforma conecta a cientos de proveedores químicos chinos verificados con compradores de todo el mundo, promoviendo transacciones transparentes, mejores oportunidades de negocio y asociaciones de alto valor. Ya sea que esté buscando productos básicos a granel, productos químicos especializados o servicios de adquisición personalizados, TDD-Global es confiable para ser su primera opción.












