
PET vs PBT: Principales Diferencias, Aplicaciones y Selección de Materiales
En la selección de plásticos de ingeniería, el PET (tereftalato de polietileno) y el PBT (tereftalato de polibutileno) a menudo se confunden debido a sus nombres y estructuras químicas similares. Sin embargo, en la producción a gran escala y las aplicaciones finales, las diferencias de rendimiento entre estos dos materiales de poliéster determinan su idoneidad para escenarios industriales completamente diferentes.
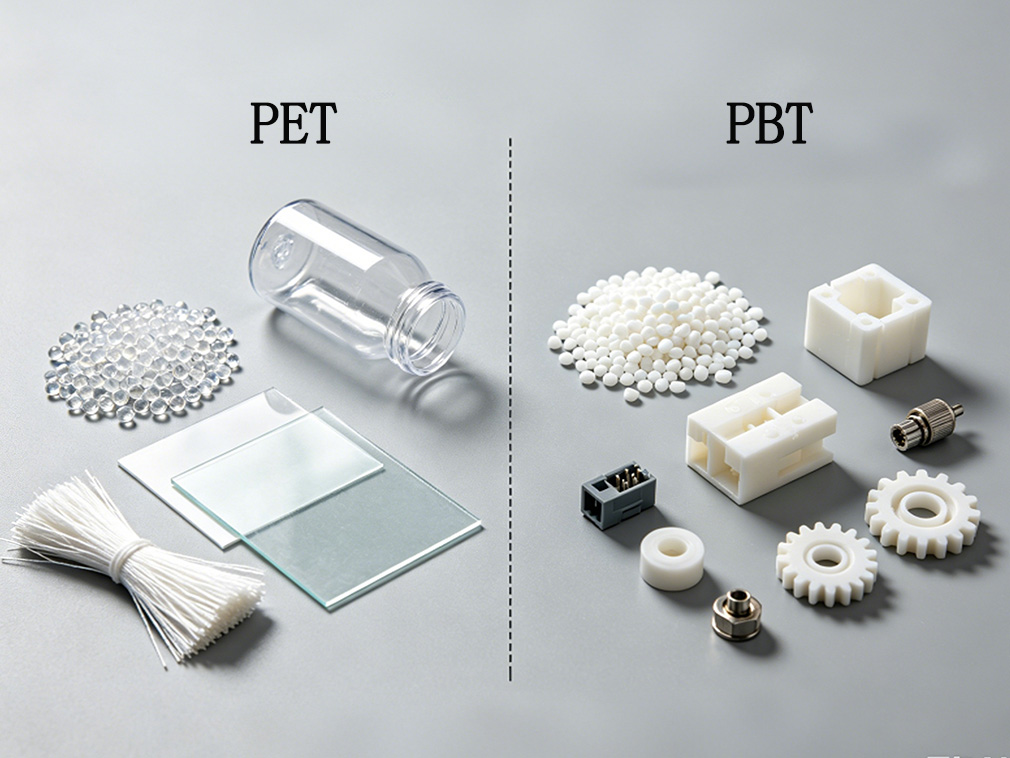
I. Diferencias Fundamentales en la Estructura Química
Tanto PET como PBT comparten el ácido tereftálico como su componente monómero común. La diferencia radica en la longitud de los segmentos de la cadena de glicol. El PET se forma mediante la polimerización por condensación de ácido tereftálico y etilenglicol. Los segmentos de la cadena de glicol de la unidad repetitiva contienen solo dos grupos metileno, lo que da como resultado una cadena molecular rígida con cambios conformacionales limitados. El PBT se obtiene mediante la polimerización de ácido tereftálico y 1,4-butanodiol.
La cadena de carbono del glicol se extiende a cuatro grupos metileno, otorgando a la cadena molecular mayor flexibilidad y movilidad. Es esta diferencia en la flexibilidad de los segmentos de la cadena lo que causa diferencias significativas en la cinética de cristalización, el comportamiento termodinámico y la respuesta mecánica macroscópica, y no es simplemente una diferencia de una letra en el nombre.
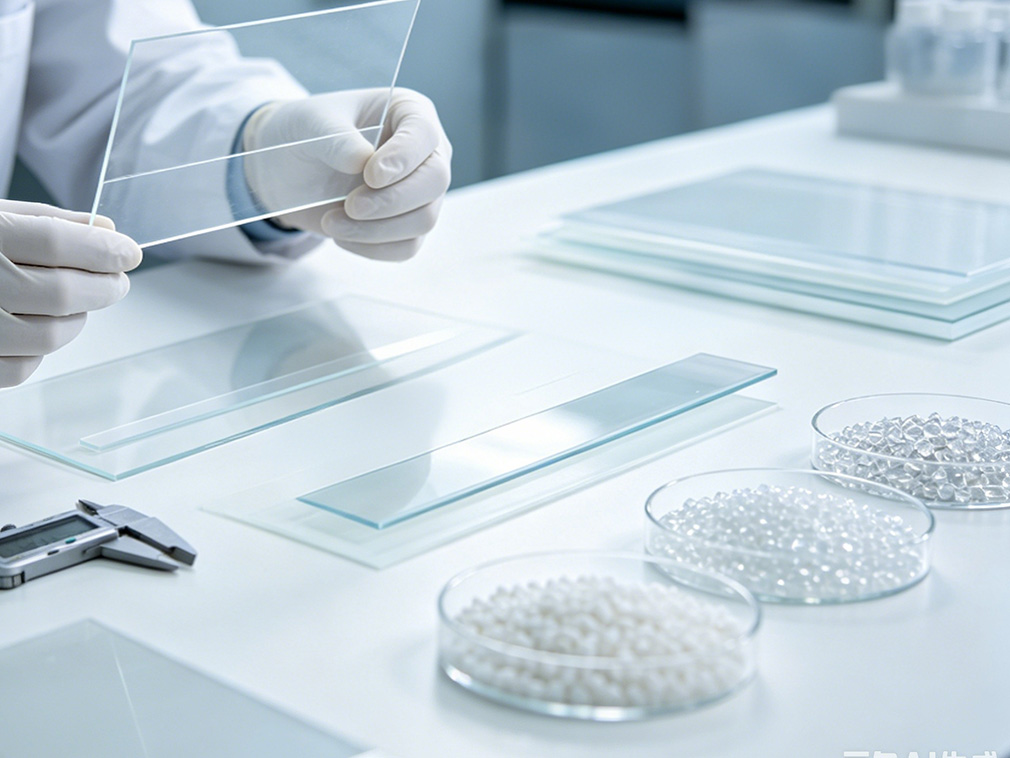
II. El Comportamiento de Cristalización Determina la Eficiencia de Moldeo y las Propiedades Ópticas
El PET, debido a su alta rigidez en los segmentos de la cadena, tiene una tasa de cristalización relativamente lenta. Cuando el fundido se enfría rápidamente, las cadenas moleculares no tienen suficiente tiempo para apilarse ordenadamente, formando fácilmente una estructura amorfa metaestable, lo que resulta en un estado macroscópicamente transparente. Basándose en esta característica, el PET se utiliza ampliamente en empaques transparentes, películas y preformas; la producción de estos productos transparentes generalmente emplea moldeo en frío a baja temperatura para inhibir activamente la cristalización.
En contraste, al producir piezas estructurales de PET cristalino reforzado con fibra de vidrio, para mejorar la cristalinidad y controlar la contracción y deformación posterior al moldeo, el molde a menudo necesita calentarse a 120–140℃, junto con un tiempo de enfriamiento y mantenimiento más prolongado. Si la temperatura del molde es insuficiente, el producto es propenso a una contracción continua posterior y a un desplazamiento dimensional.
Las cadenas moleculares flexibles del PBT hacen que su tasa de cristalización sea significativamente mayor que la del PET. Una temperatura de molde de solo 40–80℃ es suficiente para una cristalización y conformado rápidos, acortando significativamente el ciclo de moldeo, lo que lo hace adecuado para el moldeo por inyección de precisión a gran escala y de múltiples cavidades. La cristalización rápida también aporta ventajas como un acabado superficial suave y una alta repetibilidad dimensional, lo cual es particularmente crucial para productos como conectores, carcasas de relés y carcasas de sensores.
III. Compromisos en Propiedades Térmicas y Límites para Aplicaciones de Ingeniería
En términos de resistencia al calor a corto plazo, el punto de fusión del PET (aproximadamente 254–258℃) es más alto que el del PBT (aproximadamente 224–230℃). Sin embargo, la temperatura de servicio a largo plazo no puede determinarse únicamente por el punto de fusión.
La temperatura de transición vítrea (Tg) del PET amorfo es de aproximadamente 75℃, mientras que la del PBT amorfo es solo de aproximadamente 20–25℃, significativamente inferior a la temperatura ambiente. Ambos son polímeros semicristalinos; a temperatura ambiente, la región amorfa del PBT ya está en un estado altamente elástico, exhibiendo una mayor movilidad de los segmentos de la cadena y una mayor tenacidad. Sin embargo, la fase cristalina continua dentro del material proporciona rigidez fundamental, evitando el ablandamiento y fallo general debido a una Tg por debajo de la temperatura ambiente.
Después de la modificación con refuerzo de fibra de vidrio, la temperatura de distorsión térmica (HDT) de ambos puede incrementarse significativamente. Con el mismo contenido de fibra de vidrio, la temperatura de distorsión térmica del PET reforzado con fibra de vidrio es generalmente más alta que la del PBT reforzado. Algunos grados de PBT reforzado disponibles en el mercado pueden superar los 200℃ y tienen aplicaciones maduras en componentes de control electrónico automotriz y entornos electrónicos de temperatura media a alta.
Al seleccionar materiales, es importante tener en cuenta: para condiciones de alta temperatura continua y fluencia a largo plazo, priorice comparar los datos del PET y PBT reforzados de las mismas especificaciones; no asuma que el PBT tiene mejor estabilidad dimensional a altas temperaturas.
Es particularmente importante señalar que tanto el PET como el PBT pertenecen a la familia de los poliésteres, y los enlaces éster en su columna vertebral molecular son propensos a la hidrólisis. La tasa de hidrólisis aumenta significativamente con el aumento de la temperatura y la humedad. La exposición prolongada a ambientes húmedos y calientes, especialmente agua caliente por encima de 60℃ y condiciones de ciclos de alta humedad, degradará gradualmente sus propiedades mecánicas. Por lo tanto, para productos que están en contacto prolongado con agua caliente o condiciones continuas de humedad y calor, se debe dar prioridad a los grados modificados resistentes a la hidrólisis, lo cual es un requisito previo necesario para garantizar una larga vida útil.
IV. Propiedades Mecánicas Complementarias y Criterios de Selección
En comparación con la resina pura no reforzada, el PET posee mayor resistencia a la tracción y módulo de flexión, excelente resistencia a la fluencia y menor deformación bajo carga continua a largo plazo, lo que lo hace adecuado para soportes estructurales y marcos de carga. El PET puro tiene una resistencia al impacto entallado relativamente baja y una alta sensibilidad a las muescas; la mayoría de los componentes estructurales de carga requieren modificación para mejorar la resistencia a las grietas.
El PBT puro tiene menor rigidez que el PET, pero su tenacidad al impacto entallado es naturalmente superior: la resistencia al impacto entallado del PBT en una viga en voladizo es de aproximadamente 4–6 kJ/m², mientras que la del PET es de aproximadamente 2–4 kJ/m². Las ventajas principales del PBT radican en su superior resistencia a la fatiga y a la flexión repetida tanto a temperatura ambiente como a bajas temperaturas, y su liberación más fácil del estrés interno del moldeo. Después de la modificación y formulación, el PBT puede lograr un equilibrio flexible entre rigidez y tenacidad, y se utiliza comúnmente en engranajes, clips, sujetadores y conectores elásticos.
V. Puntos Clave para el Control del Procesamiento
Las temperaturas de procesamiento del barril de PET generalmente se establecen entre 260–290℃, con una ventana de procesamiento estrecha, y es altamente sensible a trazas de humedad. La humedad puede inducir la hidrólisis de los enlaces éster a altas temperaturas, lo que lleva a una disminución de la resistencia del fundido, vetas plateadas en el producto terminado y mayor fragilidad. Los estándares de control varían según la aplicación: para hilado y PET de ingeniería de alta viscosidad y paredes delgadas de alta gama, generalmente se requiere un contenido de humedad de ≤50ppm (0.005%); para PET convencional moldeado por inyección de grado botella, para prevenir una disminución en la viscosidad intrínseca, generalmente se requiere un contenido de humedad de ≤30–50ppm (0.003%–0.005%) después del secado; para algunos PET modificados no críticos con requisitos de viscosidad menos estrictos, esto puede relajarse a ≤200ppm (0.02%). Las empresas deben desarrollar especificaciones de secado correspondientes según el grado del producto.
El rango de temperatura de procesamiento del PBT varía según la formulación: resina pura no reforzada aproximadamente 235–265℃, mientras que los grados reforzados con fibra de vidrio pueden extenderse a 240–280℃. El PBT tiene una excelente fluidez del fundido, requiriendo menor presión de llenado para el moldeo; las condiciones de secado convencionales son 120℃ durante 3–4 horas. Aunque el PBT es ligeramente menos sensible a la humedad que el PET, un secado insuficiente aún puede causar defectos de apariencia y degradación mecánica. La estricta adherencia al proceso de secado es fundamental para mantener una tasa de rendimiento estable.
VI. Lógica de Selección de Materiales Específica para Aplicaciones
Para el mercado internacional, la selección de materiales debe basarse en los requisitos funcionales del producto final. Si los requisitos principales del producto son alta transparencia, excelentes propiedades de barrera de gases, producción masiva de bajo costo y compatibilidad con sistemas de reciclaje maduros, como botellas de bebidas, empaques de alimentos, fibras de poliéster y láminas transparentes, el PET es la opción preferida. Las tecnologías actuales de reciclaje físico y químico de PET postconsumo son maduras, y la cadena de suministro global de rPET (PET reciclado) está bien establecida, alineándose con la tendencia de adquisiciones de economía circular.
Si el producto prioriza alta eficiencia de moldeo, precisión dimensional estable, excelente resistencia a la fatiga y tenacidad, y la capacidad de soportar temperaturas moderadas sostenidas, las aplicaciones típicas incluyen conectores electrónicos automotrices, relés industriales y marcos de aislamiento de motores convencionales. En estos casos, el PBT reforzado o modificado es la solución predominante.
Para componentes de gestión térmica en vehículos de nueva energía (bombas de agua electrónicas, válvulas de múltiples vías, etc.) y componentes estructurales sometidos a altas temperaturas a largo plazo, es necesaria una evaluación integral considerando la temperatura de operación continua y la carga de fluencia estática. En algunas aplicaciones, el PET reforzado con fibra de vidrio exhibe mejor resistencia al calor a largo plazo y resistencia a la fluencia, y el PBT no debe ser la elección predeterminada.
Además, las mezclas de PET/PBT pueden equilibrar el costo y el rendimiento general, y se utilizan ampliamente en muchos componentes funcionales de automóviles y electrodomésticos.
VII. Resistencia a la Intemperie Exterior y Consideraciones de Cumplimiento
Tanto las resinas base de PET como de PBT tienen una resistencia limitada a los rayos UV. El uso prolongado al aire libre puede provocar amarillamiento, formación de polvo en la superficie y una disminución continua de las propiedades mecánicas. Para productos exportados a áreas con fuerte luz solar, se recomienda agregar absorbentes de UV y estabilizadores de luz a la formulación, o utilizar un recubrimiento protector.
Simultáneamente, el comercio B2B requiere la verificación simultánea de los requisitos de cumplimiento: permisos de contacto con alimentos, clasificaciones de retardantes de llama (UL94 V-0), RoHS, REACH, etc., y es esencial confirmar de antemano que los grados seleccionados tienen documentos de certificación completos y válidos.
La selección de materiales y las decisiones de proceso no pueden basarse en analogías simples basadas en la experiencia, sino que deben derivarse paso a paso de la estructura molecular, las propiedades reológicas del procesamiento y las condiciones reales de servicio. Distinguir claramente las diferencias de rendimiento entre el PET y el PBT puede ayudar a las empresas a seleccionar soluciones de materiales que equilibren la fiabilidad y la competitividad de costos dentro del sistema global de la cadena de suministro.
Nuestra plataforma conecta a cientos de proveedores químicos chinos verificados con compradores de todo el mundo, promoviendo transacciones transparentes, mejores oportunidades de negocio y asociaciones de alto valor. Ya sea que busque productos básicos a granel, productos químicos especializados o servicios de adquisición personalizados, TDD-Global es confiable para ser su primera opción.












