
Procesos de Inyección y Extrusión de PP
El polipropileno (PP), un termoplástico de uso general, se ha utilizado ampliamente en el moldeo por inyección y la extrusión debido a sus excelentes propiedades mecánicas, estabilidad química y procesabilidad. Una comprensión profunda de sus características de procesamiento y parámetros de proceso es crucial para mejorar la calidad del producto y la eficiencia de producción.
La clave para el control de la temperatura de fusión en el moldeo por inyección
En el proceso de moldeo por inyección de PP, el control de la temperatura de fusión es un paso crucial. Un rango de temperatura de 200-300°C asegura una fusión suficiente de las cadenas moleculares de polipropileno mientras se previene la degradación del material causada por temperaturas excesivas.
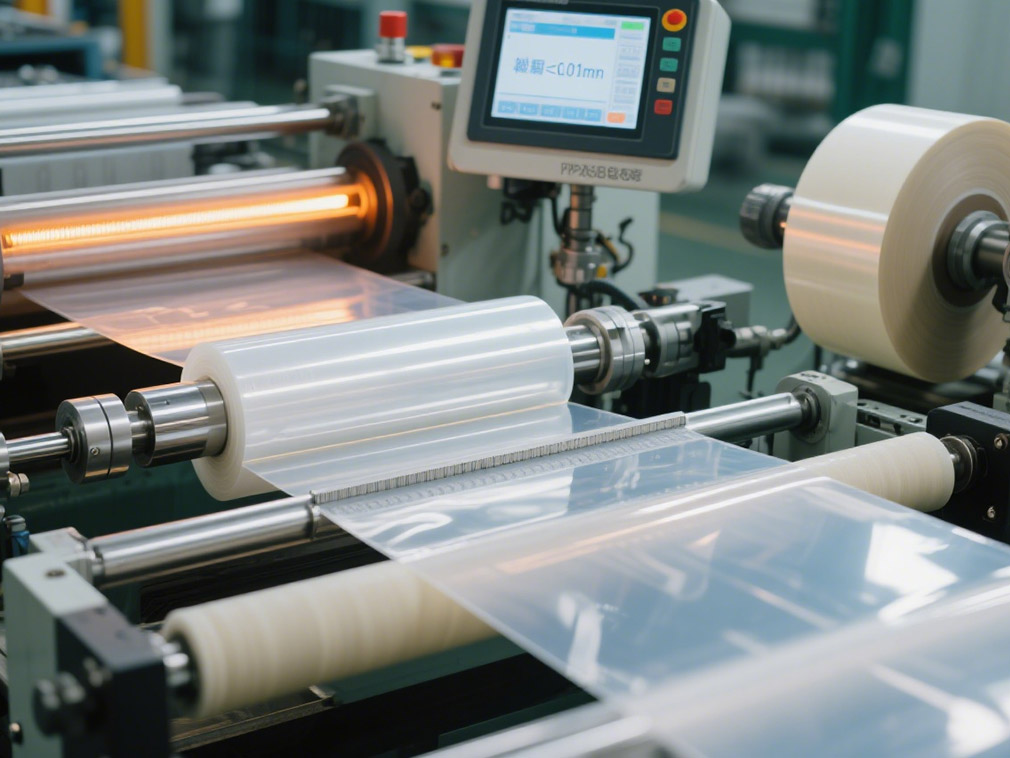
En la producción real, el gradiente de temperatura necesita ajustarse según la estructura del producto: para piezas delgadas y complejas, se recomienda una temperatura de fusión más alta de 250-300°C para mejorar la fluidez; los productos de paredes gruesas pueden controlarse entre 200-250°C para reducir el estrés interno causado por la contracción durante el enfriamiento.
Vale la pena señalar que la temperatura de fusión y la presión de inyección tienen un efecto sinérgico. Una alta temperatura de fusión puede reducir la resistencia a la inyección, lo que la hace particularmente adecuada para moldear productos con líneas finas o cavidades profundas.
El impacto crítico de la temperatura del molde en la calidad del producto
La elección de la temperatura del molde afecta directamente la calidad de la apariencia y las propiedades mecánicas del producto. El rango ajustable de 10-80°C proporciona flexibilidad para satisfacer diversas necesidades. Cuando la temperatura del molde se controla entre 10-30°C, el enfriamiento rápido puede mejorar la eficiencia de producción, pero también puede provocar vetas plateadas y falta de brillo en la superficie del producto.
Elevar la temperatura a 50-80°C, aunque extiende el ciclo de enfriamiento aproximadamente un 20%, mejora significativamente el flujo y llenado de la fusión, aumentando el brillo de la superficie del producto en más del 30%, lo que lo hace particularmente adecuado para la producción de piezas exteriores como carcasas de electrodomésticos.
Además, las altas temperaturas del molde ayudan a reducir la orientación molecular y minimizar el riesgo de deformación del producto, lo cual es particularmente importante para piezas que requieren alta precisión dimensional.
Factores que influyen en la contracción del molde y estrategias de control
La contracción del molde de PP varía entre 1.5% y 3%, una característica que requiere una consideración cuidadosa durante el diseño del molde. La contracción se ve afectada por diversos factores. En cuanto a las condiciones de procesamiento, temperaturas de fusión excesivamente altas pueden aumentar la contracción, mientras que aumentar la presión de mantenimiento y extender el tiempo de mantenimiento puede reducirla eficazmente.
En cuanto a la reología del polímero, los materiales de PP con bajas tasas de flujo de fusión (MFR) presentan una contracción relativamente baja porque sus cadenas moleculares están más entrelazadas, lo que resulta en cambios de volumen más estables después del enfriamiento. El impacto del grosor del producto terminado es aún más significativo, con la contracción en áreas de paredes más gruesas típicamente superando en más del 50% a las áreas de paredes más delgadas.
Esto se debe a tasas de enfriamiento más lentas en áreas más gruesas y a una disposición molecular más suelta. Por lo tanto, al diseñar productos grandes de PP, es necesario realizar optimizaciones estructurales (como la adición de nervaduras de refuerzo) y ajustes de proceso para equilibrar las diferencias de contracción en diferentes áreas y garantizar que las dimensiones del producto cumplan con estándares aceptables.
Proceso especial de moldeo por inyección para polipropileno expandido (EPP)
El moldeo por inyección de polipropileno expandido (EPP) es un proceso especializado que utiliza un agente de soplado físico (como dióxido de carbono o nitrógeno) para disolverse y expandirse en la fusión, creando un producto de espuma con una estructura de celda cerrada.
El material EPP tiene una baja densidad (generalmente entre 10-300 kg/m³), excelentes propiedades de amortiguación y es 100% reciclable, lo que lo hace ideal para la producción masiva de materiales de embalaje, componentes de asientos automotrices y más. En comparación con el moldeo por inyección tradicional, el moldeo de EPP requiere equipos especializados de espumado a alta presión.
Este control preciso de la tasa de inyección del agente de espumado, la temperatura de fusión y la presión del molde asegura una distribución uniforme de las celdas. Sus capacidades de producción continua pueden aumentar la eficiencia de producción en más del 30% mientras reducen el consumo de material, alineándose con la tendencia hacia la fabricación ligera y ecológica.
Parámetros de proceso y control de calidad para la extrusión de tuberías
En el campo de la extrusión de PP, diferentes tipos de productos tienen requisitos específicos de proceso. Al extruir tuberías, la temperatura de fusión generalmente se controla entre 200-230°C. Este rango de temperatura asegura un buen flujo del material mientras previene marcas de quemaduras en la pared interna de la tubería causadas por temperaturas excesivamente altas.
Un diseño de tornillo con una relación de compresión de 3:1 asegura una plastificación completa del material crudo, garantizando un grosor uniforme de la pared de la tubería. Durante el proceso de extrusión, igualar la velocidad de extracción con la velocidad de extrusión es crucial. Generalmente, la velocidad de extracción es ligeramente superior a la velocidad de extrusión en un 1-2% para eliminar el estrés interno en el tubo y mejorar su rigidez anular.
Diferencias en los procesos de extrusión para productos de película
Aunque los procesos de extrusión para películas sopladas y películas fundidas comparten similitudes, se centran en aspectos diferentes. La película soplada utiliza métodos de soplado superior, inferior o plano, con temperaturas de fusión entre 200-250°C. La resistencia transversal de la película se controla ajustando la relación de soplado (generalmente 2-4). Por otro lado, la película fundida se extruye a través de un dado plano y luego se enfría directamente para formar.
Su temperatura de fusión es ligeramente más alta (230-280°C) para lograr una superficie más lisa y un grosor más uniforme. Las películas de PP producidas por ambos procesos presentan alta transparencia y excelente resistencia al desgarro, y se utilizan ampliamente en el embalaje de alimentos.
Requisitos de alta precisión para la extrusión de aislamiento de cables
La extrusión de PP para aislamiento de cables requiere una precisión de proceso extremadamente alta. La temperatura del cilindro se establece entre 180-205°C. Este rango de temperatura más bajo reduce la degradación oxidativa térmica del material PP y asegura propiedades eléctricas estables. Dado que la extrusión de cables a menudo utiliza material reciclado, debe secarse a 105-110°C durante tres horas para eliminar la humedad y prevenir burbujas o agujeros en el aislamiento.
Además, la velocidad de extrusión debe sincronizarse estrictamente con la velocidad de extracción del núcleo del cable para garantizar que la tolerancia del grosor del aislamiento esté dentro de ±0.02mm para cumplir con los estándares de seguridad eléctrica.
Tendencias de desarrollo en el procesamiento de PP
En general, tanto el moldeo por inyección como el procesamiento por extrusión de PP requieren un control preciso de parámetros como temperatura, presión y velocidad según las propiedades del material y los requisitos del producto. Con el desarrollo continuo de materiales de PP modificados (como PP reforzado y PP retardante de llama), su tecnología de procesamiento también se está optimizando continuamente, y mostrarán potencial para aplicaciones en más campos de alta gama en el futuro.
Nuestra plataforma conecta a cientos de proveedores químicos chinos verificados con compradores de todo el mundo, promoviendo transacciones transparentes, mejores oportunidades de negocio y asociaciones de alto valor. Ya sea que esté buscando productos básicos a granel, productos químicos especializados o servicios de adquisición personalizados, TDD-Global es confiable para ser su primera opción.












