
Moldeo por Inyección de PP: Controles Clave del Proceso
El polipropileno (PP), como un polímero termoplástico de excelente rendimiento, se ha utilizado ampliamente en la fabricación de automóviles, producción de electrodomésticos, materiales de embalaje y otros campos debido a su baja densidad, fuerte resistencia a la corrosión química y propiedades mecánicas equilibradas. El moldeo por inyección es el método de procesamiento principal del PP.
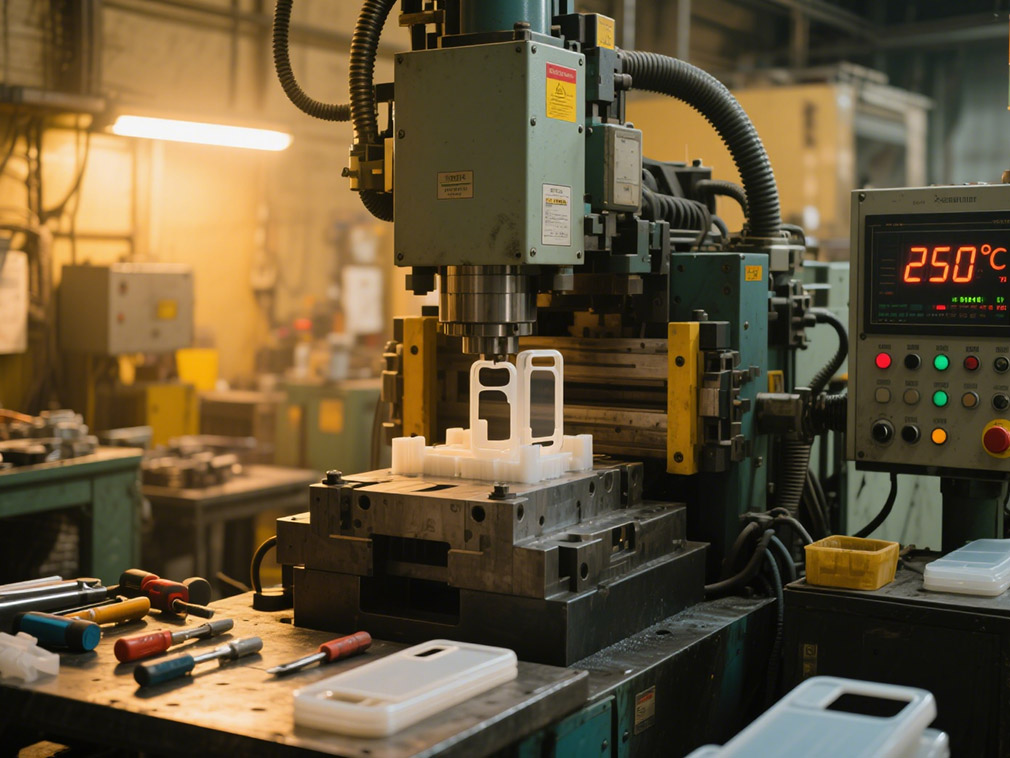
Temperatura de fusión: el control de "temperatura" en el moldeo por inyección
El control de la temperatura de fusión puede llamarse la "temperatura" del moldeo por inyección. En el medidor de control de temperatura de la máquina de moldeo por inyección en el taller, hay mucho conocimiento detrás del salto digital de 200-300°C. Xiao Wang, un operador que acaba de ingresar a la industria, sufrió por la pérdida de temperatura: la última vez que fabricó una carcasa de teléfono móvil, configuró 230°C como de costumbre, pero faltaban las esquinas del producto.
El maestro lo ajustó a 280°C y resolvió el problema de inmediato. Resulta que las piezas de pared delgada son como "empanadillas de piel fina", que no se pueden llenar con un fuego bajo; al hacer bases de lavadoras de pared gruesa, 220°C son suficientes. Una temperatura demasiado alta hará que el material se "queme", y el spline extraído se romperá al caer.
Hay una regla no escrita en el taller: el PP homopolímero debe calentarse a "fuego medio" (220-260°C), y el PP copolímero debe calentarse a "fuego alto" (240-280°C). Es un trabajo técnico observar el estado de fusión en el barril: es mejor cuando fluye como miel, demasiado líquido significa que la temperatura es demasiado alta, y demasiado espeso significa que la temperatura no es suficiente.
Los maestros experimentados pueden juzgar si la temperatura es adecuada observando la velocidad de retracción del tornillo a simple vista. Esta habilidad única hace que muchos recién llegados no puedan aprender incluso si cuentan con el medidor de control de temperatura.
Temperatura del molde: el "interruptor invisible" de la calidad del producto
El ajuste de la temperatura del molde es el "interruptor invisible" de la calidad del producto. La máquina de temperatura del molde en la esquina del taller siempre está zumbando, y el rango de temperatura de 10-80°C oculta el secreto de la calidad del producto.
El maestro Li, que fabrica carcasas de electrodomésticos, lo sabe mejor: cuando la máquina de temperatura del molde muestra 60°C, la superficie del cajón del refrigerador es tan brillante como un espejo; cuando baja a 20°C, aunque la velocidad de producción es más rápida, siempre habrá algunas pequeñas marcas de contracción en la superficie. Resumió la regla: elegir alta temperatura para la apariencia, elegir baja temperatura para la eficiencia, la clave es observar el propósito del producto.
Las estadísticas de la estación de inspección de calidad del taller son muy reveladoras: la tasa de aprobación de la prueba de caída de las piezas producidas a una temperatura de molde superior a 60°C es un 30% más alta que la de la producción a baja temperatura. Pero la alta temperatura también tiene un precio: hay que esperar 5 segundos más en cada ciclo, lo que supone una pérdida considerable para una línea de producción de embalaje con una capacidad diaria de 100,000 piezas.
Ahora el taller está popularizando el "control de temperatura por zonas", la cavidad del molde utiliza 60°C para garantizar la apariencia, y el núcleo utiliza 30°C para acelerar el enfriamiento, de modo que finalmente se puedan tener en cuenta el aspecto y la eficiencia.
Almacenamiento de materiales: el "bebé sin preocupaciones" del PP y precauciones especiales
El material PP se considera un "bebé sin preocupaciones" en el taller, a diferencia del nailon, que necesita ser secado todos los días. La experiencia de Zhang Jie, un encargado de almacén, es que mientras las bolsas de material PP estén selladas y apiladas en estantes ventilados, no habrá problema durante tres meses.
Pero hay que tener mucho cuidado durante la temporada de lluvias. El año pasado, un lote de materiales PP que se humedeció tenía vetas plateadas en la superficie durante el moldeo por inyección, y finalmente tuvo que ser degradado. Ahora hay un horno de secado en la puerta del taller. El material húmedo se seca a 80°C durante 3 horas. Cuando el contenido de humedad baja por debajo del 0.02%, se puede usar normalmente. Esto ahorra muchos problemas en comparación con el manejo de materiales de nailon.
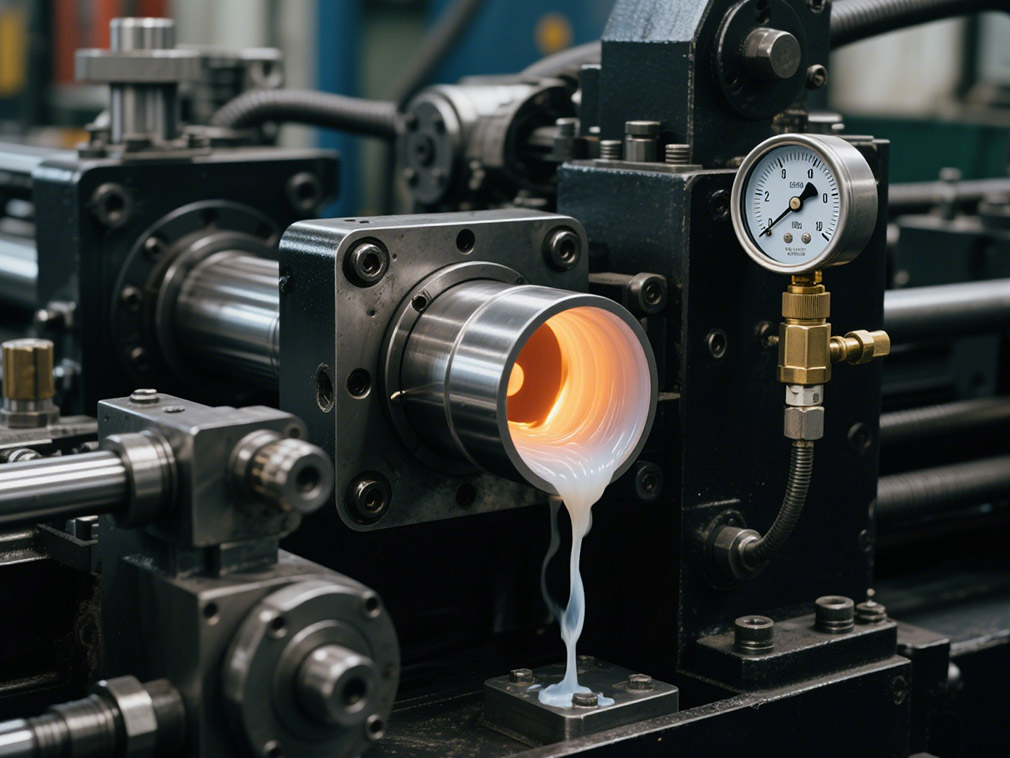
Problema de contracción: el problema clave que da dolores de cabeza a los técnicos
El problema de contracción es el más problemático para los técnicos del taller. El rango de contracción de 1.5%-3% puede ser la diferencia entre piezas calificadas y desechadas en piezas de precisión. La línea de producción de hebillas para automóviles ha sufrido pérdidas.
Con los mismos parámetros, la contracción de las paredes gruesas es casi el doble que la de las paredes delgadas, lo que resulta en una tensión desigual durante el ensamblaje. Más tarde, el técnico cambió los parámetros de mantenimiento de presión: primero "bloquear" con alta presión de 120MPa durante 1 segundo, y luego "llenar" con baja presión de 60MPa durante 10 segundos. Este truco estabilizó mucho la tasa de contracción.
Control de contracción: ajuste del proceso y modificación del material trabajan juntos
Hay dos armas mágicas para tratar la contracción en el taller: ajuste del proceso y modificación del material. El "método de mantenimiento de presión escalonado" se utiliza a menudo durante las pruebas de moldes. La presión se aumenta según qué parte del producto tenga marcas de contracción graves.
Durante la producción en masa, se utilizan directamente materiales modificados. Los materiales PP con un 20% de talco añadido pueden reducir la tasa de contracción a menos del 1%, pero la temperatura debe aumentarse en 20°C, de lo contrario el material no se puede inyectar. Ahora la línea de producción de piezas de precisión está equipada con un sistema de control de temperatura de molde en bucle cerrado, y la diferencia de temperatura se controla en ±2°C, lo que mejora enormemente la estabilidad dimensional del producto.
Flexibilidad: el principio central del moldeo por inyección de PP
El lema en la pared del taller dice: "Los parámetros son rígidos, las personas son flexibles". No hay una fórmula inmutable para el moldeo por inyección de PP. Al probar nuevos productos, los parámetros deben ajustarse siete u ocho veces.
Al igual que al fabricar cajas de almuerzo de pared delgada, se necesita golpear y enfriar rápidamente, y al fabricar bandejas de carga, se necesita golpear y enfriar lentamente; las piezas transparentes temen el amarilleo debido a las altas temperaturas, y las piezas negras temen las manchas de material debido a las bajas temperaturas. Convertir estas experiencias en tarjetas de proceso, combinado con el nuevo sistema de monitoreo de IA, la tasa de productos calificados de PP en el taller ahora es un 15% más alta que hace tres años.
En el mundo del procesamiento de plásticos, el moldeo por inyección de PP es como la artesanía de un viejo artesano. Requiere un control preciso de los parámetros y la experiencia acumulada del operador.
Esos números de temperatura fluctuantes y curvas de presión cambiantes finalmente se transforman en productos calificados en la línea de ensamblaje. Cuando tomes una pieza de PP suave, piensa en los detalles cuidadosamente controlados del proceso detrás de ella. Son estos pequeños controles los que hacen que los materiales de polipropileno florezcan con el mayor valor.
Nuestra plataforma conecta a cientos de proveedores químicos chinos verificados con compradores de todo el mundo, promoviendo transacciones transparentes, mejores oportunidades de negocio y asociaciones de alto valor. Ya sea que estés buscando productos básicos a granel, productos químicos especializados o servicios de adquisición personalizados, TDD-Global es confiable para ser tu primera opción.












